Prenons l'exemple d'une usine d'emballage flexible qui achète sa première presse à grande vitesse sur la base d'un seul chiffre : la vitesse maximale imprimée dans la brochure. La machine fonctionne de manière impressionnante sur le papier, mais au bout d'un an, l'équipe se rend compte que la plupart de ses commandes portent sur de petites séries de quelques milliers de mètres. La presse passe plus de temps à attendre les changements de cylindres, les réglages d’encre et les essais de séchage qu’à fonctionner à pleine vitesse. La machine n'était pas le problème. La question posée par l'acheteur était la suivante.
Ce guide prend un point de départ différent. Plutôt que de classer les équipements par vitesse maximale, il explique comment trois niveaux de héliogravure à grande vitesse Les presses diffèrent dans les domaines qui déterminent la production quotidienne : vitesse de fonctionnement effective, précision du repérage, contrôle de la tension, automatisation et coût total de possession. L’objectif est de vous aider à faire correspondre une presse à votre carnet de commandes, et non de couronner un seul gagnant.
La rapidité est le point de départ d’une décision de presse, pas la conclusion. La bonne machine est celle dont les capacités correspondent au travail que vous vendez réellement.
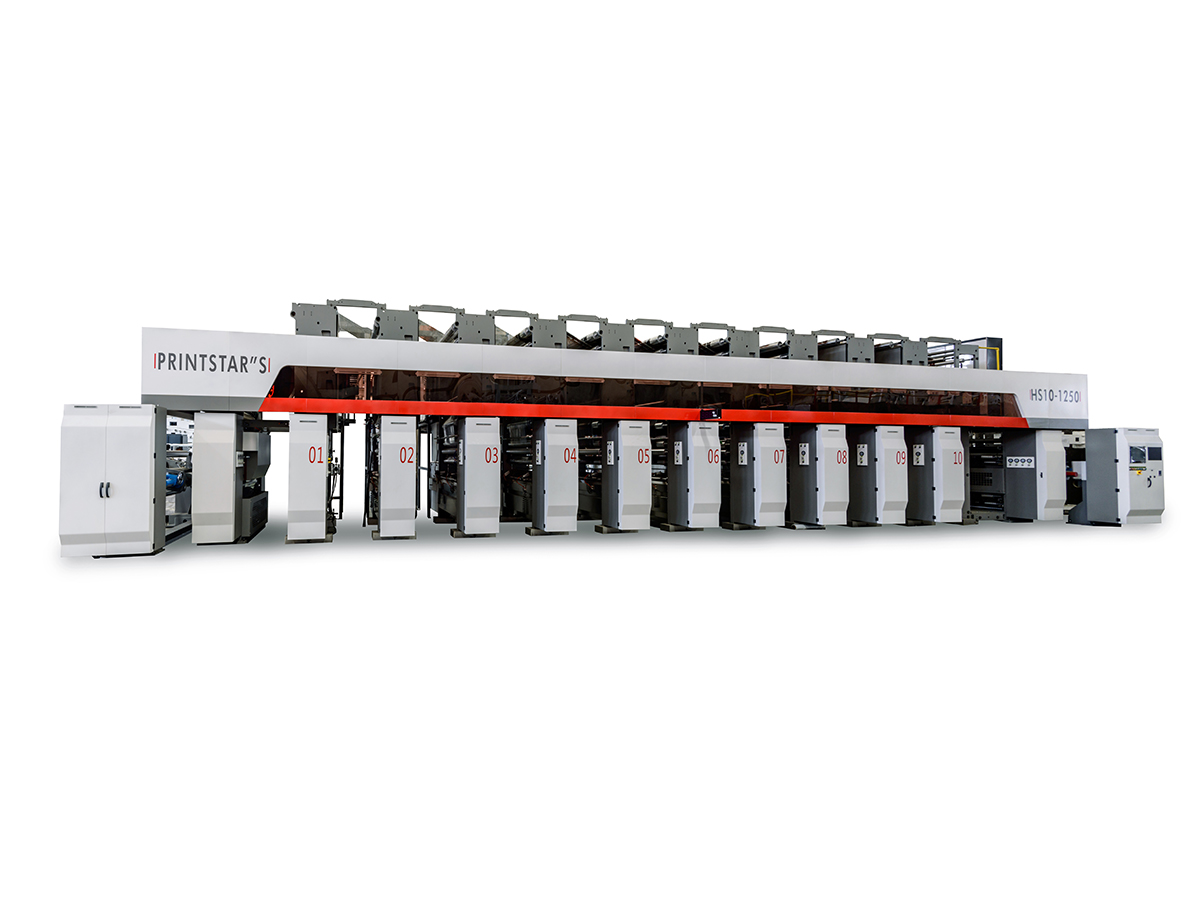
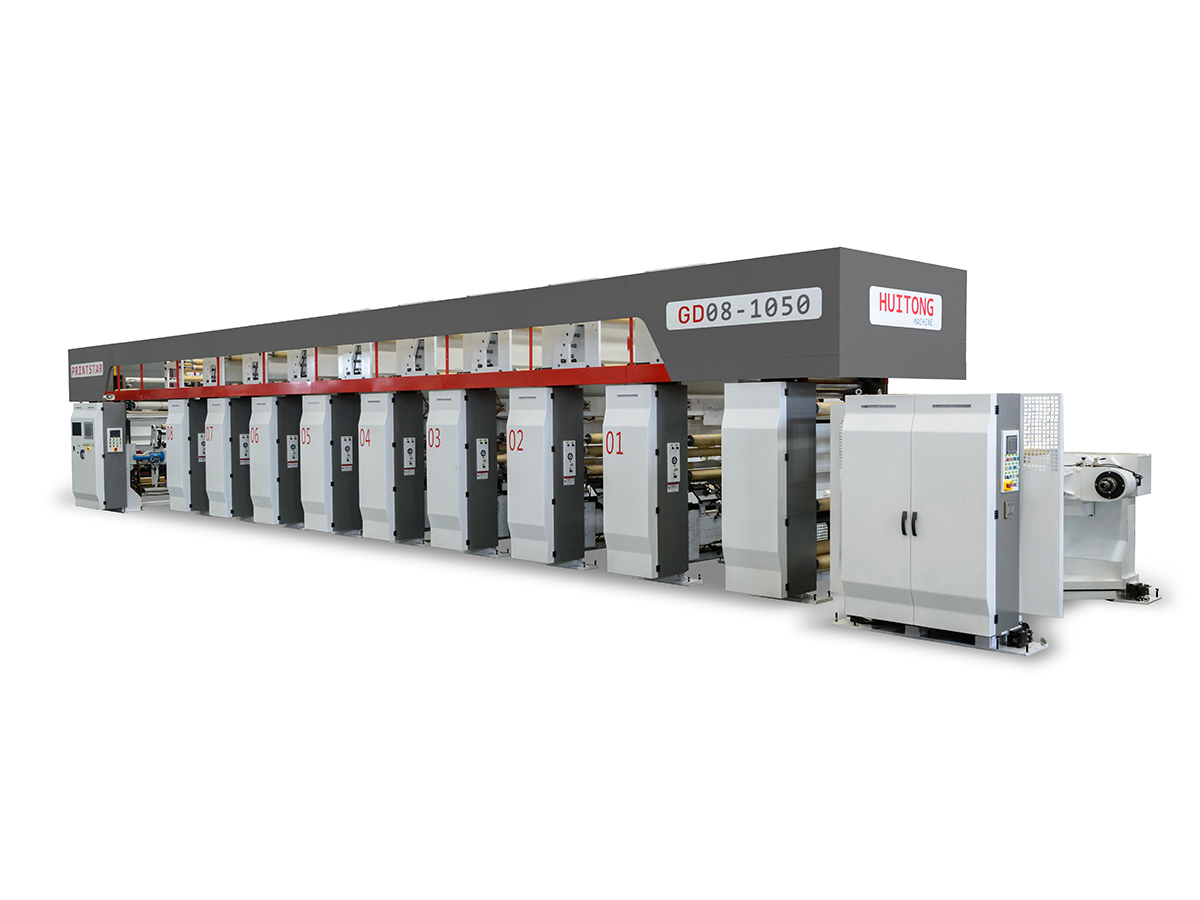
Chaque niveau reflète une logique de production différente. Le niveau supérieur est conçu pour un débit maximal sur les longs tirages et les travaux d'impression exigeants. Le niveau intermédiaire cible la plus grande part du travail commercial, où vitesse, stabilité et prix doivent être équilibrés. Le niveau d'entrée se concentre sur l'économie, un fonctionnement accessible et des coûts de service réduits pour les ateliers qui se développent dans l'héliogravure ou qui traitent des commandes courtes variées.
| Dimensions | Niveau supérieur | Niveau intermédiaire | Niveau d'entrée |
|---|---|---|---|
| Vitesse maximale nominale | 450 m/min | 350 m/min | 260 m/min |
| Taille de commande typique | Grands tirages à gros volumes | Séries moyennes à grandes | Petites et moyennes séries |
| Système d'enregistrement | Contrôle avancé au niveau de l'unité | Enregistrement stable et piloté par servo | Inscription standard |
| Compétence d'opérateur nécessaire | Intermédiaire à avancé | Intermédiaire | Niveau d'entrée |
| Intensité du service | Plus haut | Modéré | Inférieur |
La vitesse n’est qu’une colonne de ce tableau, et c’est celle que les acheteurs regardent en premier. Les autres lignes expliquent pourquoi deux presses ayant des vitesses similaires peuvent se comporter très différemment dans un atelier de production réel.
vitesse maximale.La vitesse nominale décrit ce qu'une presse peut faire pendant une courte période dans des conditions idéales. Le résultat effectif décrit ce qu'il livre sur un mois de commandes réelles. C’est dans l’écart entre les deux que de nombreuses décisions d’achat tournent mal.
Une hypothèse courante est que courir plus vite consomme de manière disproportionnée plus d’énergie pour chaque mètre imprimé. Les données d’essai publiées sur les tests d’équipement racontent une histoire plus nuancée. Dans une comparaison rapportée, une presse consommant environ 100 kilowatts à 400 m/min n'utilisait qu'un peu plus d'énergie que la même presse à 200 m/min, qui consommait environ 98 kilowatts. Étant donné que la production horaire est beaucoup plus élevée à la vitesse la plus rapide, l’énergie utilisée par mètre carré diminue considérablement. Les frais généraux fixes tels que l'éclairage, la climatisation et les systèmes de secours sont répartis sur un nombre bien plus grand de compteurs.
Trois facteurs déterminent généralement si une presse peut maintenir sa vitesse nominale sur commande réelle.
Une presse qui atteint rarement sa vitesse nominale en raison des limites de séchage ou de changement de vitesse est en réalité une presse plus lente à un prix plus élevé. Il est plus utile de revoir ces contraintes avant l’achat que de comparer les chiffres.
La qualité d’impression dépend de la régularité avec laquelle chaque station couleur atterrit au même endroit. La précision du registre est déterminée par l'architecture d'entraînement et par la manière dont la tension de la bande est contrôlée, du déroulement au rembobinage.
Les configurations traditionnelles entraînées par arbre relient les unités d'impression via des arbres mécaniques, des engrenages et des accouplements. Ils sont robustes et bien compris, mais les jeux et les tolérances des engrenages s'accumulent, de sorte qu'une dérive du registre peut s'infiltrer lors de longues courses. Les architectures électroniques d'arbres de transmission remplacent une grande partie de cette liaison mécanique par des servomoteurs qui entraînent chaque unité et les synchronisent électroniquement. La synchronisation peut être soumise à des tolérances très strictes, ce qui est particulièrement important pour les graphiques fins et les petits caractères.
Une presse qui tient le registre au début d'un tirage mais qui dérive à la fin gaspille du film et du travail, quel que soit son indice de vitesse.
Les films de l'ordre de vingt microns sont particulièrement sensibles à la tension. À vitesse élevée, les petites fluctuations sont amplifiées et le film peut s'étirer, se froisser ou se déplacer latéralement. Le tableau ci-dessous résume la manière dont la sensibilité du substrat correspond au niveau de contrôle qu'une presse doit fournir.
| Substrat | Sensibilité à la tension | Niveau de contrôle recommandé |
|---|---|---|
| Film fin en polyéthylène | Élevé | Tension multizone en boucle fermée |
| Film polypropylène à orientation biaxiale | Moyen à élevé | Contrôle automatique du danseur |
| Film polyester | Moyen | Contrôle automatique de la tension |
| Papier et supports plus lourds | Faible à moyen | Contrôle de tension standard |
Des systèmes plus simples conviennent parfaitement aux substrats plus épais et dimensionnellement stables. L'erreur consiste à payer pour des zones de tension sophistiquées que vous n'utiliserez jamais, ou l'erreur inverse consistant à acheter un système de base pour les films qui exigent de la précision.
Le prix d'achat est visible sur le devis. Le coût total de possession est réparti sur toute la durée de vie de la presse et comprend la main d'œuvre, les déchets, le temps de changement, l'énergie, les pièces de rechange et les intervalles d'entretien. Les acheteurs qui se concentrent uniquement sur le premier chiffre découvrent souvent les coûts réels des années plus tard.
| Caractéristique | Niveau supérieur | Niveau intermédiaire | Niveau d'entrée |
|---|---|---|---|
| Épissage automatique | Inclus | Inclus | Inclus |
| Système d'enregistrement | Niveau d'unité avancé | Basé sur des servos | Norme |
| Contrôle des tensions | Précision entièrement automatique | Automatique | Norme |
| Compétence d'opérateur nécessaire | Intermédiaire à avancé | Intermédiaire | Niveau d'entrée |
| Coût d'entretien | Plus haut | Modéré | Inférieur |
Le niveau intermédiaire est le choix le plus courant sur le marché, et ce n’est pas un hasard. A environ 350 m/min, il couvre la grande majorité des commandes d'emballages commerciaux, où la plupart des travaux sont suffisamment longs pour bénéficier d'une bonne vitesse mais pas assez longs pour maintenir une presse de premier ordre à pleine charge. Le repérage servocommandé offre une qualité d'impression stable sur une large gamme de substrats, et son équilibre entre prix et rendement est difficile à battre pour un atelier gérant un carnet de commandes varié mais principalement de volume moyen.
Une presse à vitesse inférieure n’est pas une presse de moindre qualité. Le niveau d'entrée est conçu autour de coûts de maintenance inférieurs, d'un fonctionnement plus simple et de pièces peu coûteuses et rapides à remplacer. Pour une usine qui se lance dans l'héliogravure ou qui gère de fréquents petits tirages pour de nombreux types de travaux, une machine accessible qui atteint rapidement la production peut être rentabilisée plus rapidement qu'une machine plus rapide en attente de travail.
La question de sélection la plus utile n’est pas la vitesse à laquelle une presse peut fonctionner, mais le type de travail que vous souhaitez qu’elle exécute. Le tableau ci-dessous mappe les profils de production courants au niveau qui leur convient le mieux.
| Profil de production | Niveau le mieux adapté | Raison principale |
|---|---|---|
| Grandes séries pour emballages alimentaires ou ménagers | Niveau supérieur | La sortie maximale réduit le coût par mètre |
| Moyen to large orders with mixed substrates | Niveau intermédiaire | Meilleur équilibre entre vitesse et stabilité |
| Courts tirages et changements fréquents | Niveau d'entrée | Installation plus rapide et retour sur investissement plus rapide |
| Des graphismes fins nécessitant un registre serré | Niveau supérieur | L'enregistrement avancé protège la cohérence |
| Budget serré au début de la montée en puissance | Niveau d'entrée | Inférieur entry cost and simpler upkeep |
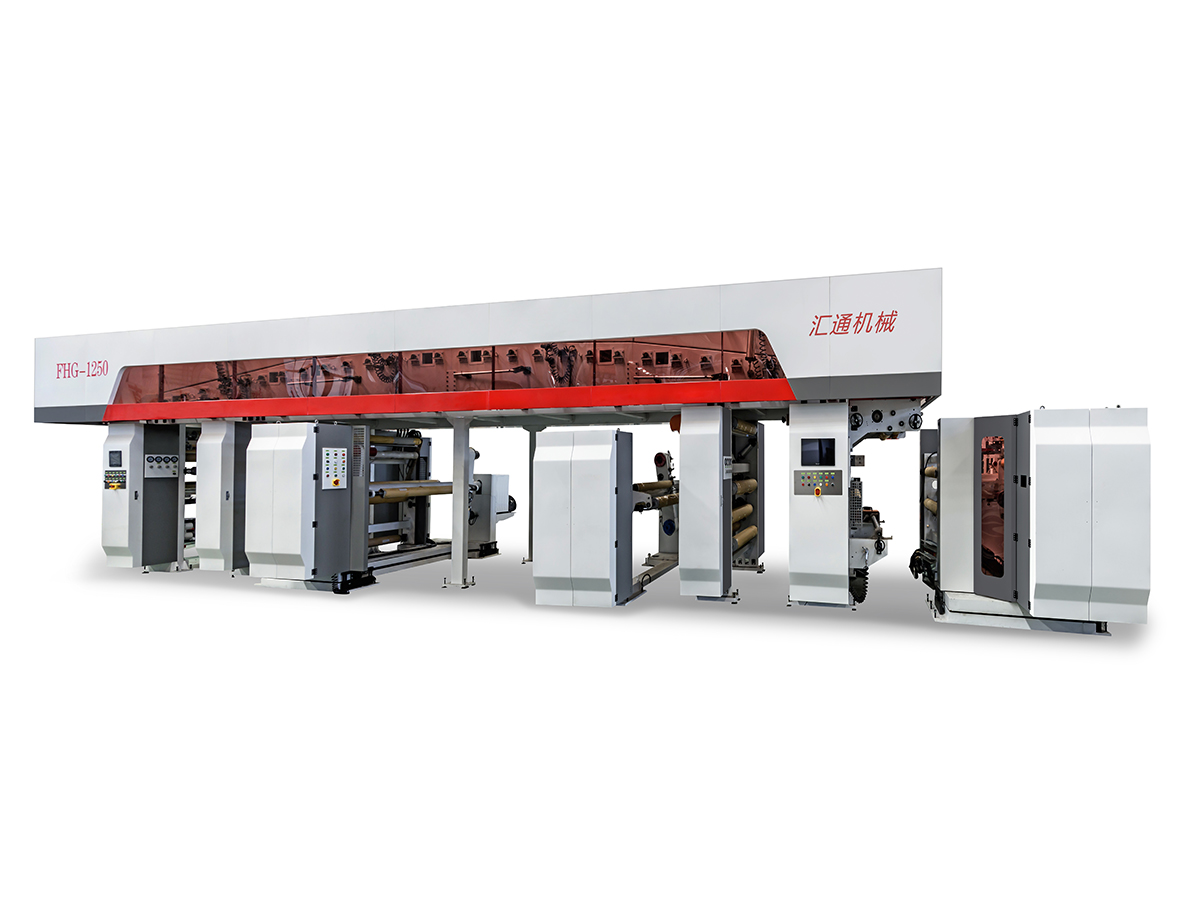
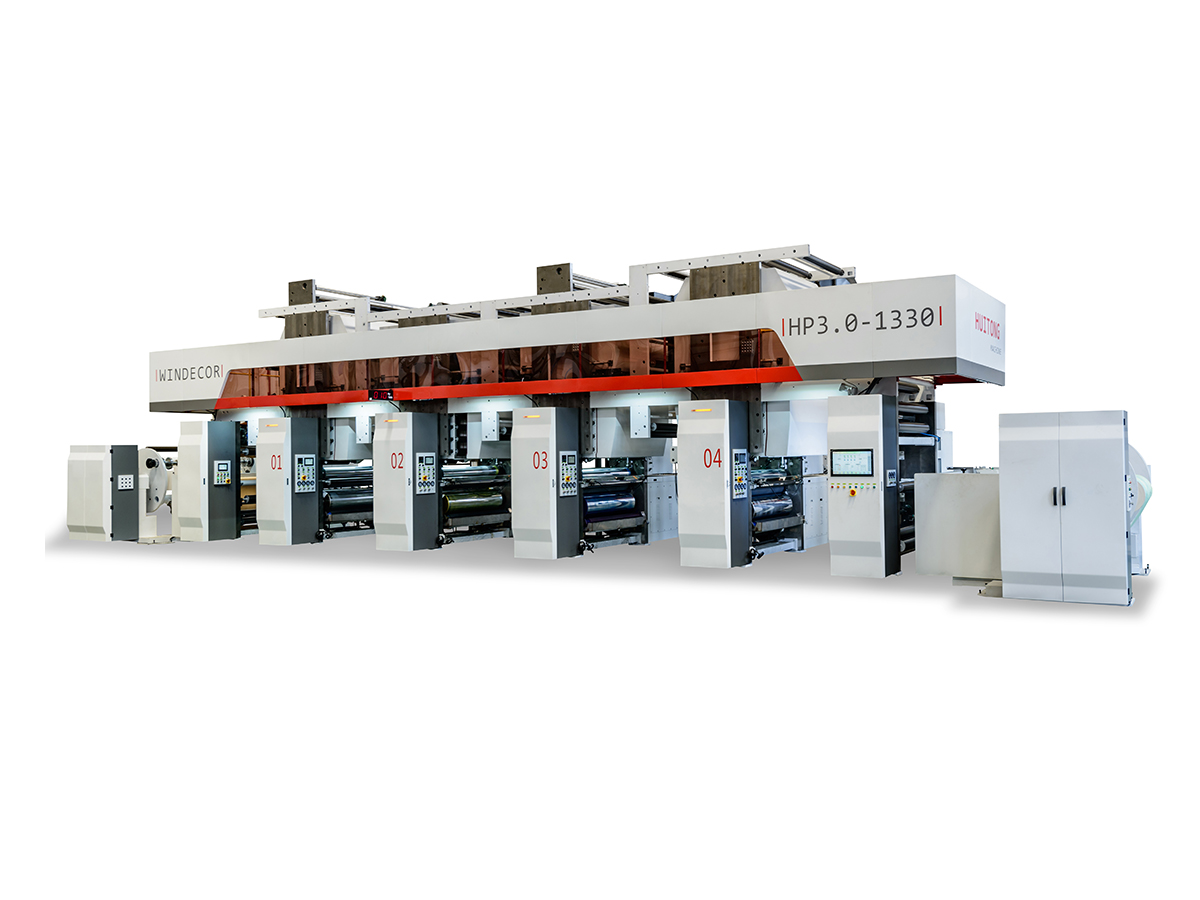
Répondre honnêtement à ces cinq questions réduit généralement le choix à un seul niveau. Si les réponses vont dans des directions différentes, l’inadéquation est une information utile en soi, car elle montre quelle capacité mérite la priorité. Consultez les spécifications complètes de chacun machine d'impression par héliogravure avant de finaliser une liste restreinte, et demandez aux fournisseurs de modéliser votre carnet de commandes réel par rapport à chaque configuration.
La plupart des regrets lors des achats dans la presse remontent à une poignée d’erreurs évitables.
Éviter ces erreurs ne nécessite pas une machine plus coûteuse. Cela nécessite une vision plus claire du travail que la presse accomplira réellement.
La différence réside moins dans le nombre maximal que dans le type de travail auquel chaque presse convient. La presse plus rapide est conçue pour répartir les coûts fixes sur de très longs tirages, tandis que la presse plus lente convient aux ateliers qui changent souvent de travail. Une presse à 450 m/min ne présente son avantage que lorsque les commandes sont suffisamment longues pour la maintenir à proximité de sa vitesse nominale.
C’est possible, à condition que le profil d’emploi corresponde. L'emballage alimentaire implique souvent des graphismes et des films barrières de haute qualité. Les facteurs décisifs sont donc la cohérence de l'enregistrement et le contrôle de la tension sur les substrats spécifiques utilisés. Pour les petits tirages d’emballages alimentaires avec des films standards, une presse d’entrée de gamme peut donner de bons résultats. Pour les très longs tirages sur des films exigeants, un niveau plus élevé est généralement la meilleure solution.
Regardez d'abord les graphiques. Si vos créations comportent des détails fins, des petits caractères, des demi-teintes fines ou plusieurs couleurs superposées qui doivent s'aligner étroitement, le système d'enregistrement avancé est rentabilisé grâce à moins de rejets. Si vos graphismes sont audacieux et indulgents, le système servo de niveau intermédiaire offre généralement une précision plus que suffisante pour un coût total inférieur.
Pas nécessairement. Une presse plus chère ne réduit le coût au mètre que si elle fonctionne à une vitesse efficace élevée, gaspille peu de film et nécessite un temps de changement limité sur votre mix de commandes. Si la capacité supplémentaire reste inutilisée, le coût par mètre peut être plus élevé que celui d'une machine moins chère qui correspond plus étroitement au travail.
Contactez-nous
Produits recommandés

Joindre la main à Huitong
Personnalisez votre solution d'équipement d'emballage flexible
Renseignez-vous maintenant
Produits
contactez-nous

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: No. 429 Xizhang Road, ville de Gushan, ville de Jiangyin, province du Jiangsu, Chine