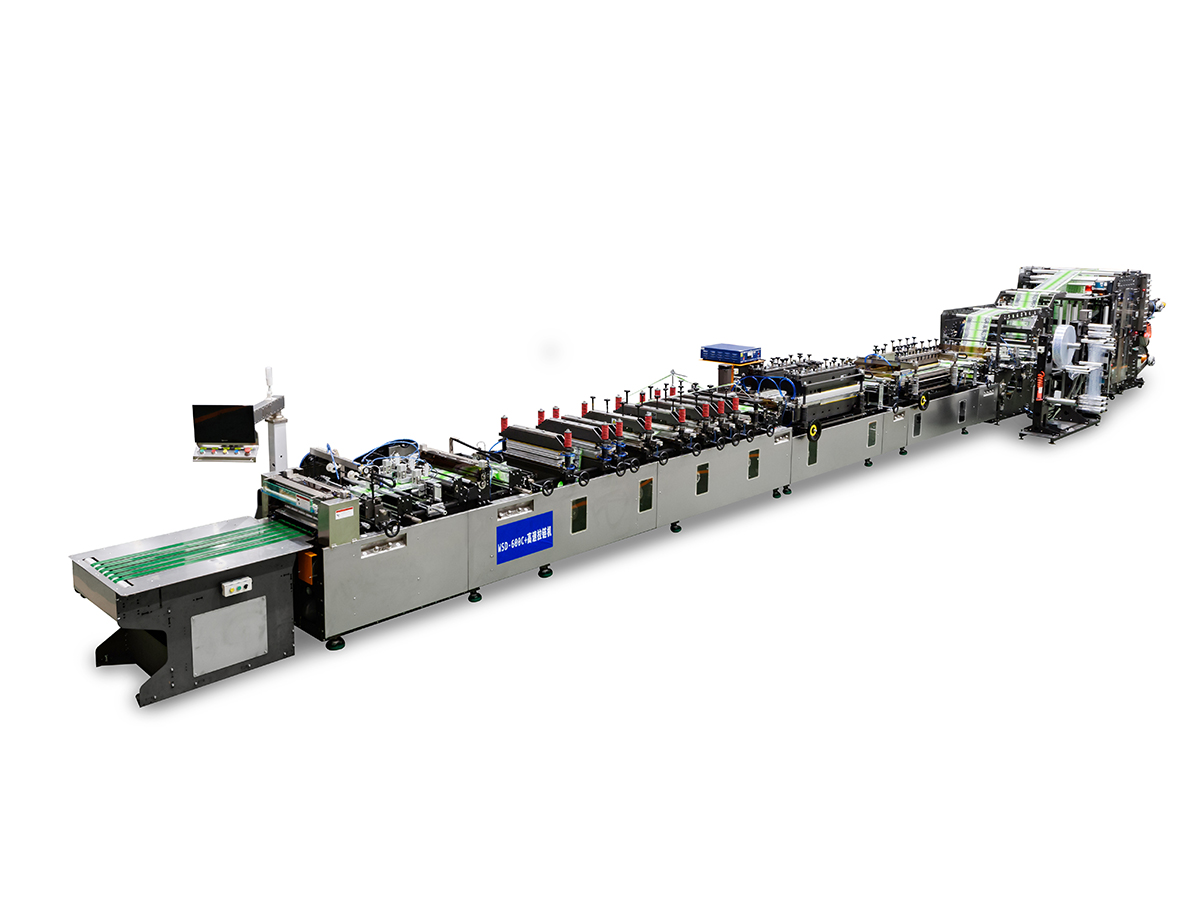
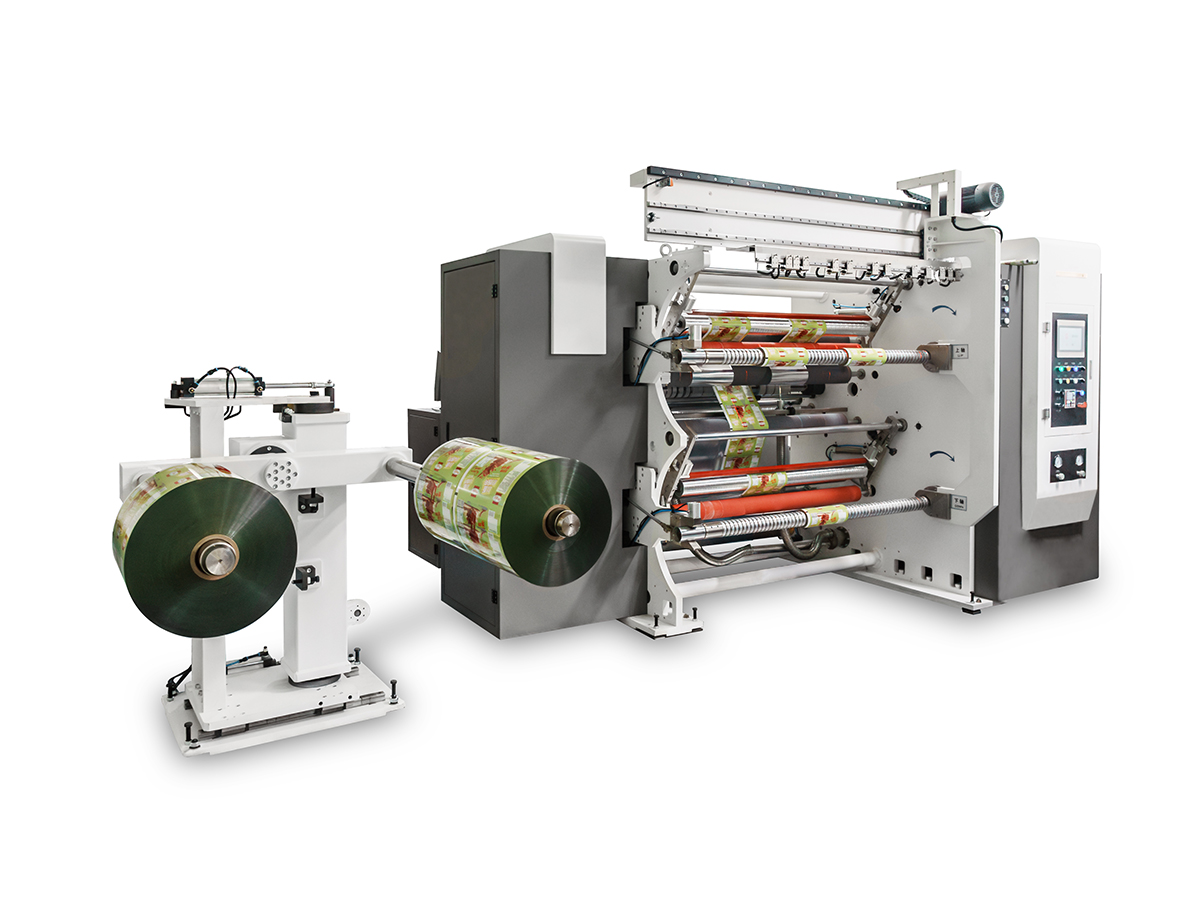
Un producteur de snacks que nous appellerons le directeur de l'usine dans cet exemple a acheté une presse à imprimer auprès d'un fournisseur et une plastifieuse auprès d'un autre, chacun choisi pour un bon prix et une fiche technique solide. Dès le premier mois, la ligne perdait une grande partie de sa production. Le film imprimé est arrivé avec une légère dérive de repérage, la largeur de la bande de la plastifieuse ne correspondait pas à celle de la presse et les réglages de tension de chaque machine tiraient le film dans des directions opposées. Chaque rouleau qui quittait l'étape d'impression nécessitait une correction manuelle avant de pouvoir être collé, et une grande partie finissait comme rebut.
La leçon est commune à l’ensemble de l’industrie de l’emballage. Une pochette est le résultat d’une chaîne de processus, et chaque machine fixe des limites aux machines qui la suivent. Toute personne évaluant machines d'emballage flexible devrait examiner l’ensemble de la séquence d’équipement, et pas seulement le prix d’une seule unité.
Une ligne d'emballage flexible est aussi précise que sa zone de tension la plus faible, son enregistrement d'impression le moins cohérent et sa plus mauvaise étanchéité.
Les machines d'emballage flexible font référence au groupe de machines qui convertissent des substrats minces et pliables en sacs, pochettes et sachets finis. Les films de base les plus courants sont le BOPP, le PET, le polyéthylène, le nylon et la feuille d'aluminium, souvent combinés dans des structures multicouches pour équilibrer la résistance, la barrière de protection, la thermoscellabilité et l'apparence. Ces sachets servent de la nourriture pour animaux, du café, des collations, des produits laitiers, des produits pharmaceutiques, des soins personnels et des articles ménagers.
Les acheteurs séparent généralement les équipements en deux catégories. Des machines uniques effectuent une opération, telle que l'impression ou le refendage. Une ligne de production complète relie plusieurs machines via un chemin de bande commun, une logique de contrôle partagée et des zones de tension adaptées. Les machines uniques conviennent aux usines qui possèdent déjà des équipements compatibles ou qui souhaitent mettre à niveau un goulot d'étranglement. Une gamme complète convient aux nouvelles usines et usines qui souhaitent un rendement prévisible, du film brut au sac fini.
| Machine | Emploi principal | Films typiques | Contrôle de qualité clé |
|---|---|---|---|
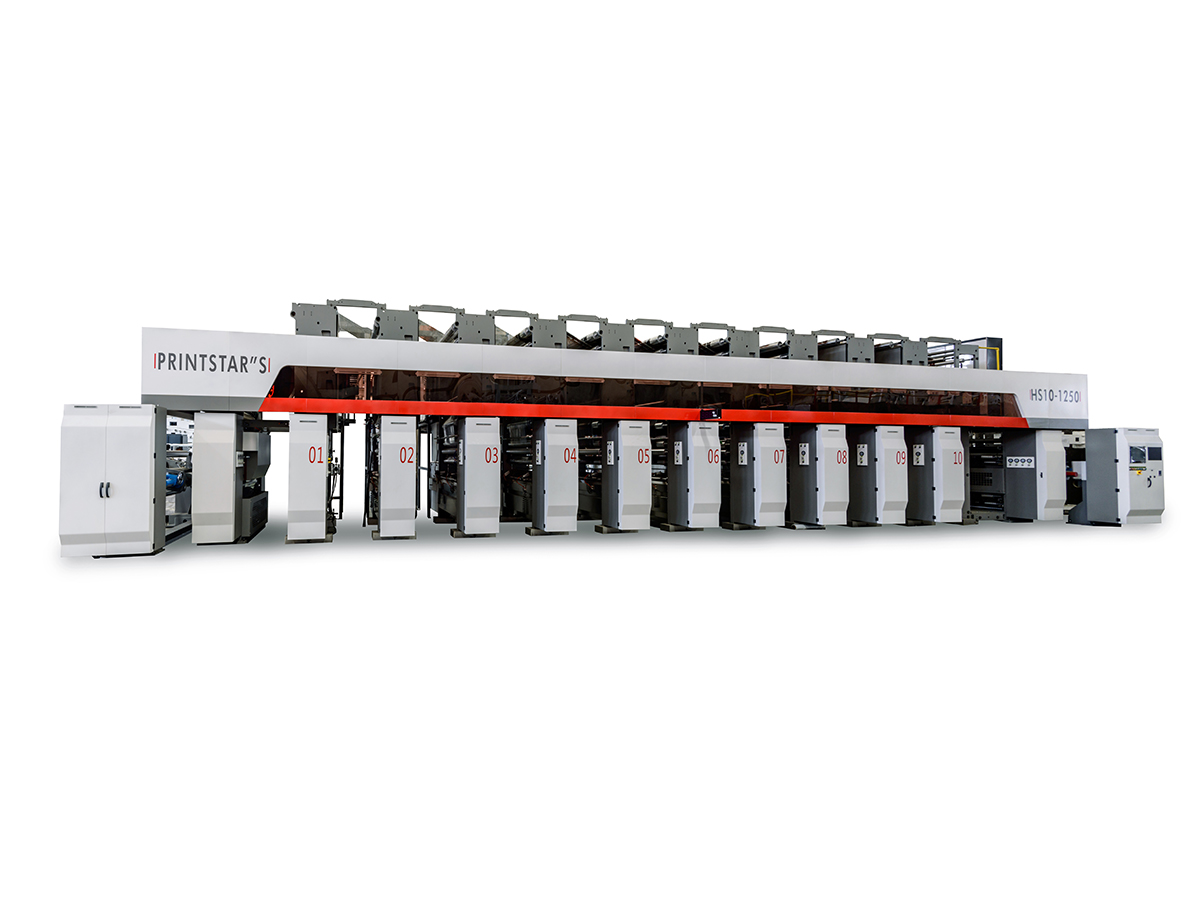
| Machine d'impression hélio | Applique des graphiques en plusieurs couleurs | BOPP, PET, nylon | Exactitude de l'enregistrement |
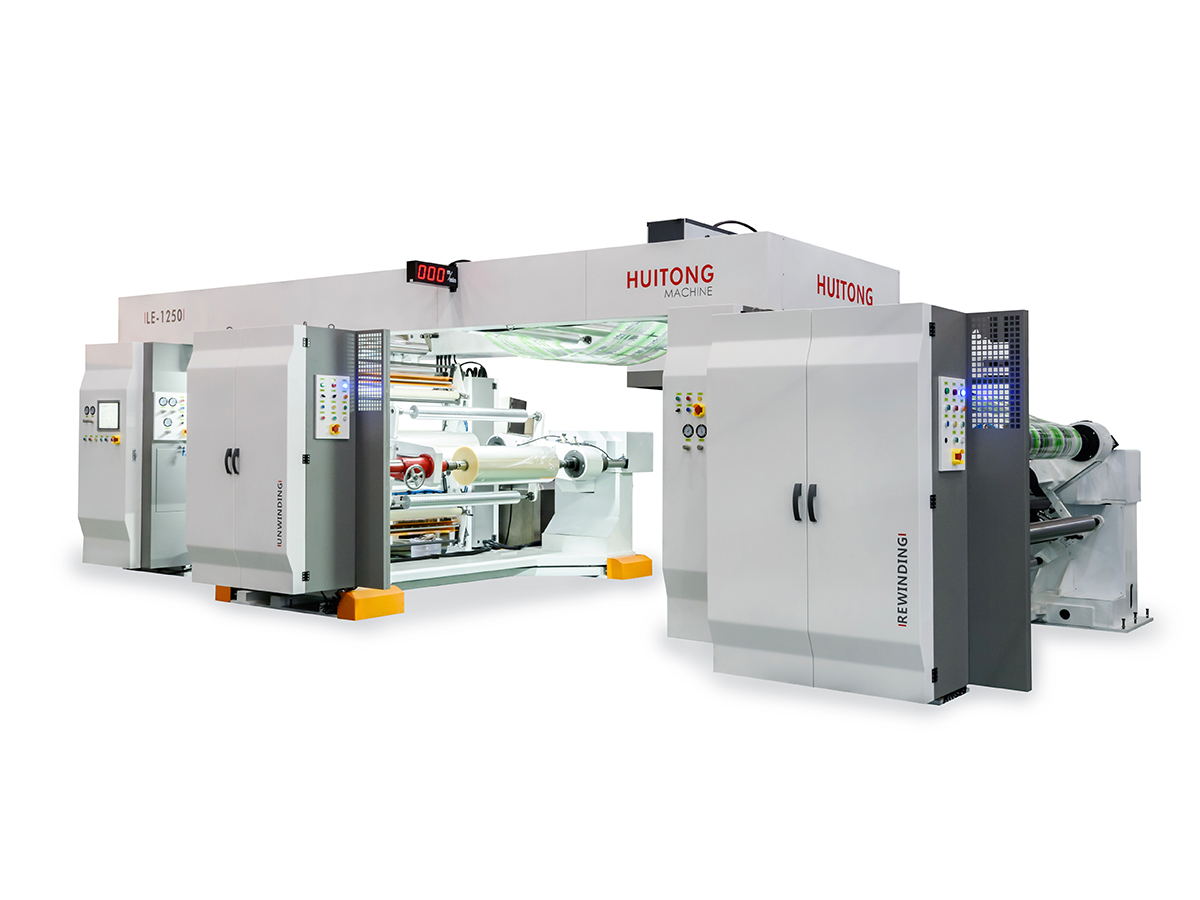
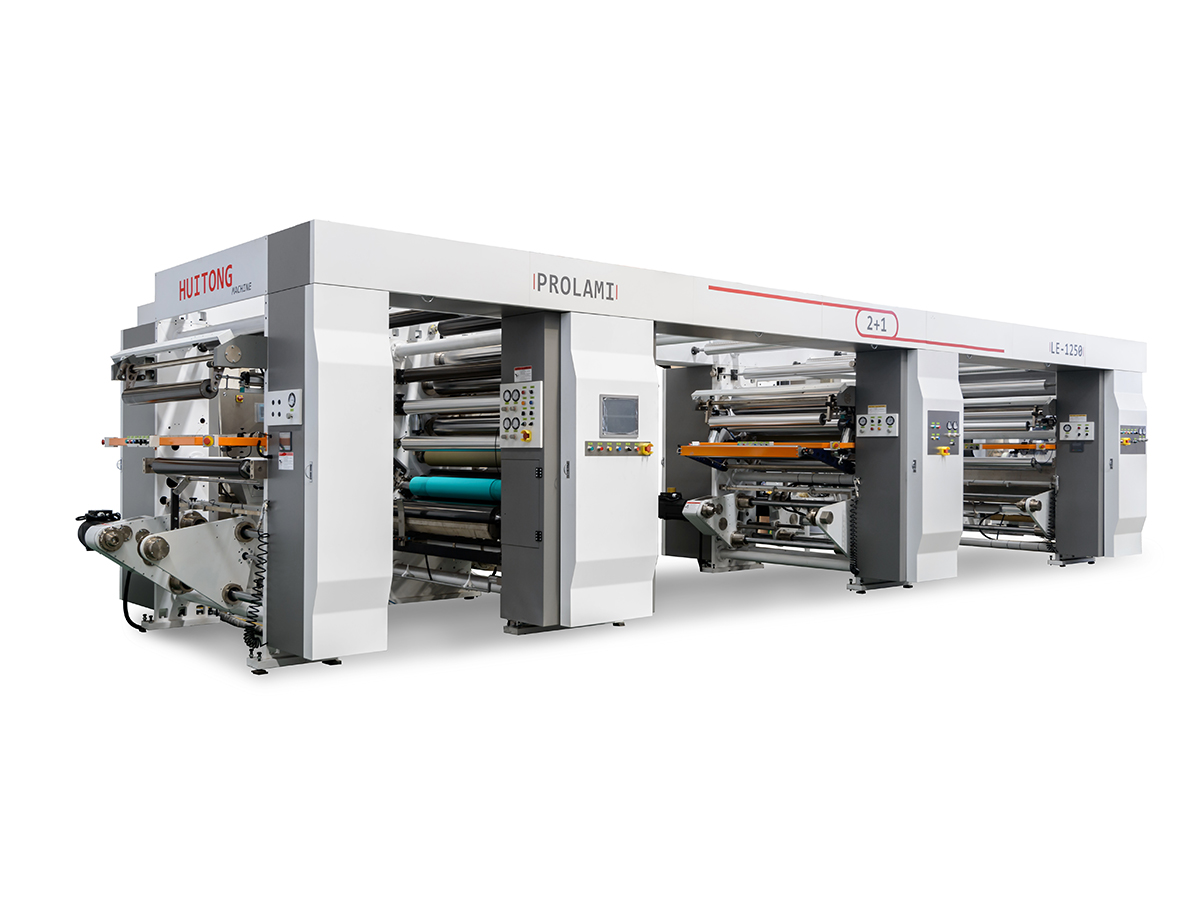
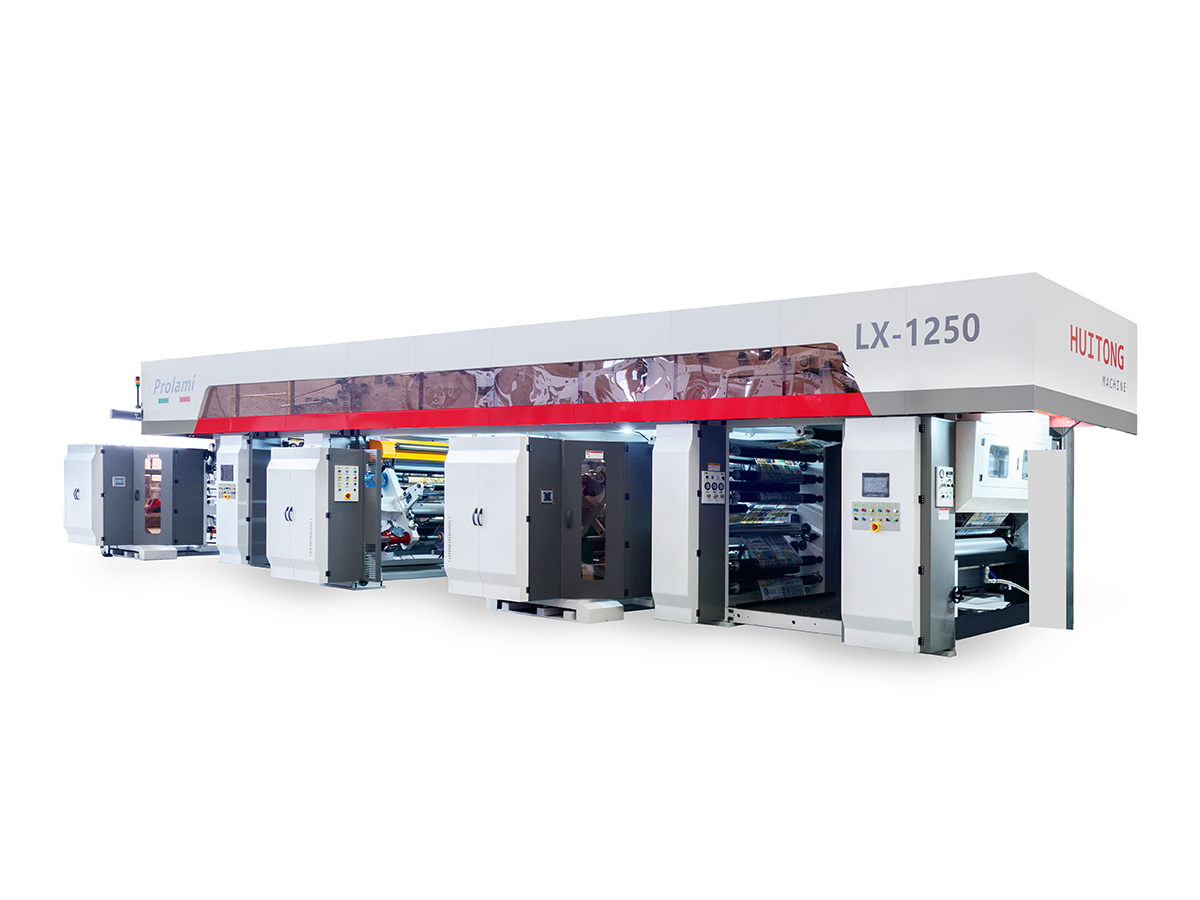
| Machine à plastifier | Colle deux ou plusieurs couches de film | PET, PE, feuille d'aluminium | Force de liaison |
| Machine à enduire | Ajoute des couches barrières ou fonctionnelles | PET, BOPP, papier | Uniformité du poids du revêtement |
| Machine à refendre | Coupe les rouleaux larges en bobines étroites | Tous les films imprimés et plastifiés | Rectitude des bords |
| Machine d'inspection d'impression | Détecte les défauts d'impression et de surface | Films imprimés | Taux de détection des défauts |
| Machine de fabrication de sacs | Forme des sachets et scelle les bords | Structures stratifiées | Résistance du joint et intégrité des coutures |
Une ligne complète suit une séquence logique. Chaque étape prépare le film pour la suivante, donc une erreur à un moment donné augmente généralement à mesure que la toile avance. Le diagramme ci-dessous montre le flux typique.
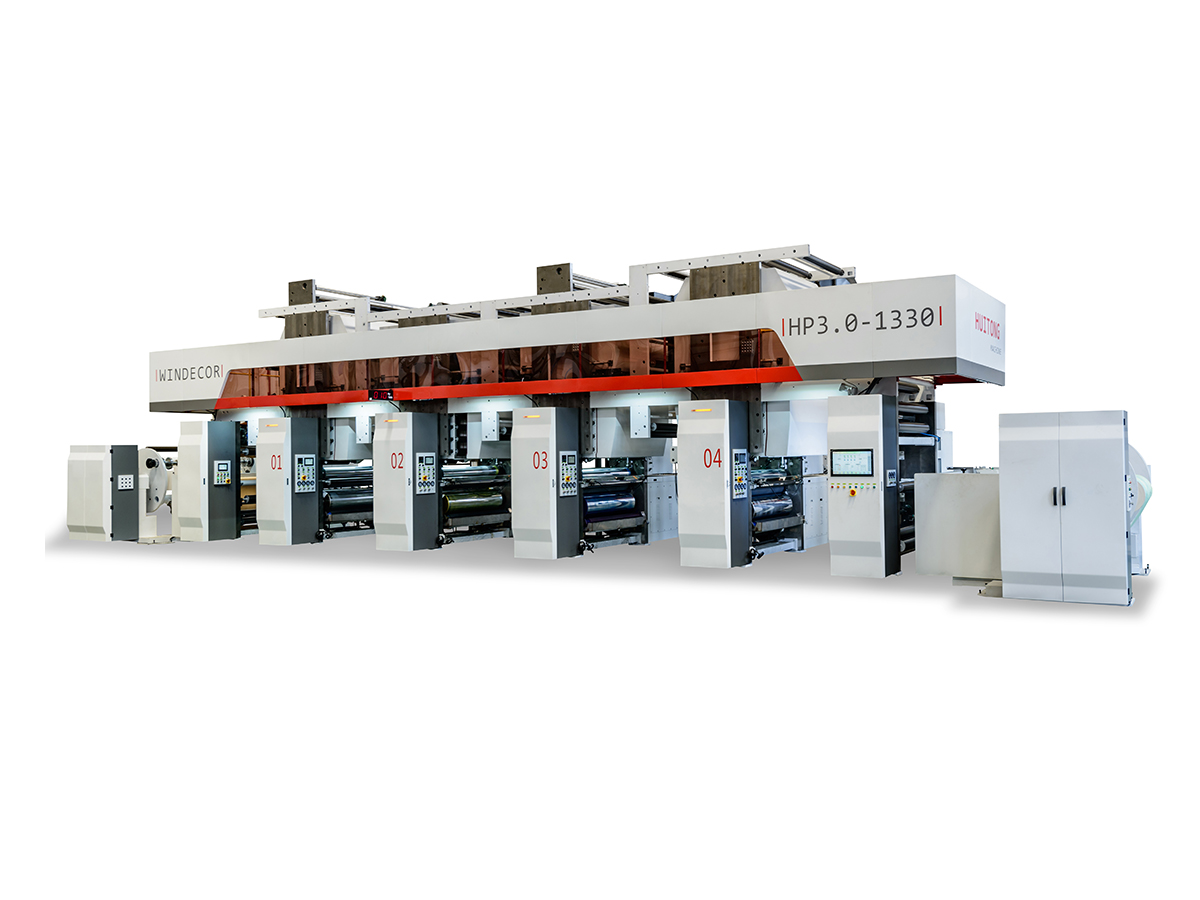
L'impression par héliogravure transfère l'encre des cylindres gravés sur la surface du film. Il convient aux longs tirages et aux détails fins, et peut atteindre des vitesses de ligne d'environ 150 à 300 mètres par minute sur des machines bien entretenues. Les variables clés sont l’état du cylindre, la viscosité de l’encre, la température de séchage et l’enregistrement entre les couleurs. Plantes comparant un machine d'impression par héliogravure devrait se demander comment la presse gère l'étirement du film et à quelle vitesse elle change de couleur lors de courts tirages. Pour un aperçu plus approfondi des types de presses, consultez notre guide sur le choix de la presse hélio adaptée à votre usine.
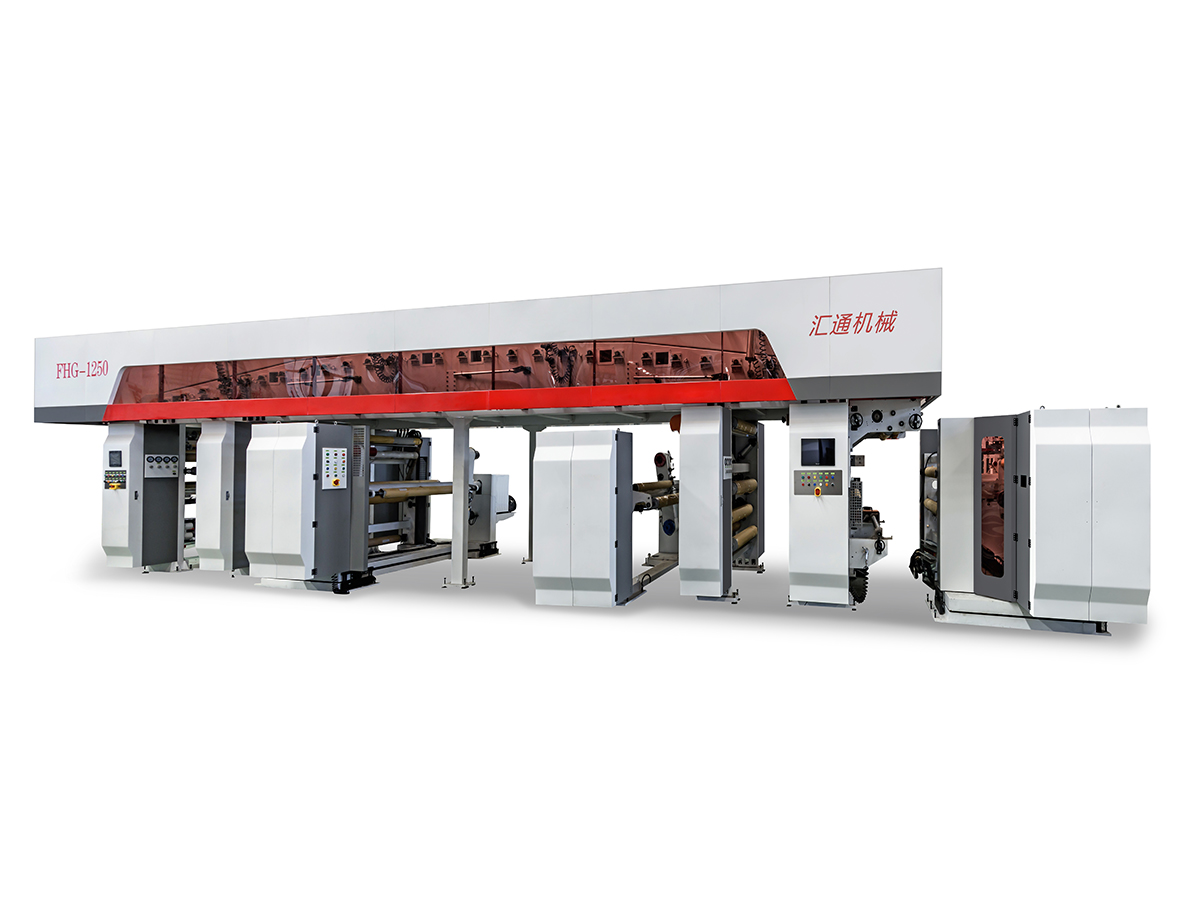
Le laminage lie les films imprimés à d'autres couches, généralement du PET, du polyéthylène ou du papier d'aluminium, pour créer la barrière et la résistance dont une pochette a besoin. Le laminage à sec à base de solvant reste courant, tandis que les systèmes sans solvant gagnent du terrain car ils diminuent les niveaux de solvants résiduels et réduisent la consommation d'énergie lors du séchage. Un fiable machine à plastifier doit maintenir le poids de l'adhésif dans une plage étroite et maintenir une pression de pincement constante sur toute la largeur de la bande.
Le revêtement ajoute une couche fonctionnelle qui bloque la perte d’oxygène, d’humidité ou d’arôme. Les produits tels que les aliments secs, les produits pharmaceutiques et certains produits laitiers ont souvent besoin de cette protection supplémentaire. Le poids du revêtement, le profil de séchage et le traitement de surface déterminent tous les performances de la barrière. La station de revêtement doit donc être adaptée à la structure du stratifié qui la suit.
Les rouleaux de production larges sont découpés en bobines plus étroites qui s'adaptent à l'équipement de fabrication de sacs. La qualité du refendage dépend de l’état de la lame, de la tension de la bande et de l’alignement de l’enroulement. Les bords lâches, les rouleaux télescopiques et la tension inégale provoquent des plis et des erreurs de scellage plus tard. Le refendage est donc un point de contrôle qualité, pas seulement une opération de découpe.
Les caméras d'inspection scannent le film à la recherche d'erreurs de repérage, de changements de couleur, de taches, de rayures et de trous d'épingle. Une détection précoce empêche le matériau défectueux d'atteindre l'étape de fabrication du sac, où un défaut peut gaspiller un rouleau fini. De nombreuses usines fixent des seuils d'inspection en fonction de la tolérance du client et utilisent les données enregistrées pour retracer les défauts jusqu'aux paramètres spécifiques de la presse ou de la plastifieuse.
La machine de fabrication de sacs convertit la bobine finie en sachets debout, en sacs à fermeture sur trois côtés, en sacs à fermeture centrale ou en formats à soufflets. La température de thermoscellage, le temps de séjour et la pression doivent correspondre à la couche de scellage du film. La résistance des coutures et la cohérence du joint sont les contrôles finaux avant le remplissage du sachet.
Les étapes sont étroitement liées. Une erreur d'impression peut paraître mineure sur la presse mais devient visible comme un échec d'enregistrement au stade du sac. Pour cette raison, de nombreux acheteurs demandent une ligne complète à une seule équipe de planification, avec des spécifications communes pour la largeur de la bande, les zones de tension et les systèmes de contrôle.
La sélection des machines commence par le produit et le marché, pas par le catalogue. Cinq facteurs déterminent la plupart des décisions et doivent être définis avant de comparer un équipement.
La vitesse n'est utile que lorsque la ligne peut conserver la qualité à cette vitesse. Une ligne plus lente avec une tension stable produit souvent plus de sachets vendables par équipe qu'une ligne plus rapide qui fonctionne avec des arrêts fréquents.
Le support après-vente mérite également une attention particulière, notamment pour les usines qui importent du matériel. Les acheteurs doivent vérifier la disponibilité des pièces de rechange, le dépannage à distance, la formation des opérateurs et le temps de réponse du fournisseur en cas de problèmes techniques. Une liste de pièces de rechange stable et un calendrier de maintenance documenté peuvent permettre d'économiser des semaines de temps d'arrêt tout au long de la durée de vie de la ligne.
La plupart des problèmes sur une ligne d’emballage flexible peuvent être attribués à un petit nombre de causes. Comprendre les liens entre les symptômes et les sources aide les gestionnaires à éviter des pertes répétées.
Un mauvais repérage apparaît lorsque les images imprimées dérivent par rapport à leur position prévue. Les causes habituelles sont un étirement inégal du film, une tension instable entre les unités d'impression et un montage incohérent des cylindres. L'amélioration du contrôle de la tension et la vérification de l'alignement des cylindres à chaque démarrage résolvent généralement le problème.
Les bulles et les liaisons faibles résultent généralement d'une contamination, d'un poids d'adhésif incorrect ou d'un durcissement inadéquat. La poussière sur le film, une pression de pincement inégale et un temps de séchage insuffisant sont des facteurs fréquents. Des contrôles réguliers des proportions de mélange de colle et de la propreté des rouleaux réduisent considérablement ces défauts.
Les fuites de joints sont souvent causées par des températures de scellage trop basses, des temps de séjour trop courts ou des mâchoires de scellage contaminées. La contamination par des résidus de produits ou des agents de glissement du film peut également empêcher une bonne étanchéité. L'exécution de tests de résistance des joints au début de chaque quart de travail permet de détecter rapidement les problèmes.
Les rides s'étendent sur toute la ligne lorsque les zones de tension ne sont pas équilibrées. Un seul dérouleur mal réglé ou un rouleau usé peuvent perturber la bande plusieurs mètres en aval. Des réglages de tension cohérents, documentés pour chaque type de matériau, évitent cette cascade de défauts.
Différents marchés finaux imposent différentes exigences sur une ligne. La même séquence en six étapes s'applique, mais l'accent mis sur les performances de barrière, la qualité d'impression et l'étanchéité change avec le produit.
Dans chaque cas, le design de la ligne reflète la structure du film et la pochette finale. Les usines produisant plusieurs familles de produits choisissent souvent des équipements modulaires capables de basculer entre les structures avec des temps d'arrêt limités.
La planification budgétaire doit couvrir plus que le prix d’achat. L'installation, la formation, les services publics, les pièces de rechange et le coût des films gaspillés lors de la mise en service affectent tous le coût réel de possession. Une ligne qui coûte moins cher au départ peut coûter plus cher sur cinq ans si elle produit davantage de rebuts ou nécessite des réparations fréquentes.
| Inducteur de coûts | Que faut-il évaluer | Impact sur le budget |
|---|---|---|
| Spécification de la machine | Vitesse, largeur et niveau d'automatisation | Élevé |
| Installation et mise en service | Fondations, utilitaires et tests | Moyen |
| Consommables | Encre, adhésif, solvant et films | Élevé |
| Entretien et pièces de rechange | Contrats de service et délais de livraison des pièces | Moyen |
| Formation des opérateurs | Compétences en matière de configuration, de changement et de dépannage | Faible à moyen |
Une approche de planification pratique consiste à définir d’abord la gamme de produits cible, puis à construire la gamme autour du produit le plus exigeant. Cela évite de payer pour une capacité que l’usine n’utilisera jamais tout en garantissant que la structure la plus difficile puisse toujours fonctionner de manière fiable.
Une ligne de production d'emballages flexibles est une séquence de machines qui convertit des films plastiques ou aluminium en sachets finis. Il comprend généralement des équipements d'impression, de laminage, de couchage, de refendage, d'inspection et de fabrication de sacs reliés par un chemin de bande et un système de contrôle communs.
La plupart des productions de sachets commencent par une machine d'impression hélio, suivie d'une machine de plastification et, si nécessaire, d'une machine de couchage. Le film laminé est ensuite découpé en bobines, inspecté pour détecter tout défaut et transformé en sachets par une machine de fabrication de sacs.
Une machine à plastifier à sec utilise des adhésifs à base de solvants qui doivent être évaporés dans un tunnel de séchage. Une plastifieuse sans solvant utilise des adhésifs sans solvant, ce qui réduit les solvants résiduels dans le film fini et diminue l'énergie nécessaire au séchage.
Les coûts varient considérablement en fonction de la largeur de la machine, de sa vitesse, de son automatisation et du nombre d'étages inclus. Les acheteurs doivent comparer le coût total de possession, y compris l'installation, la formation, les consommables et les pièces de rechange, plutôt que de se fier uniquement au prix de l'équipement.
Oui. Les machines peuvent être ajustées pour des structures de film, des largeurs de bande, des plages de tension et des profils de scellage spécifiques. Les fabricants demandent généralement des échantillons de films et les spécifications des pochettes cibles pendant la phase de planification afin de confirmer la configuration avant la production.
Les acheteurs doivent rechercher une assistance à l'installation, une formation des opérateurs, un dépannage à distance, une liste claire des pièces de rechange et des délais de réponse définis. Une documentation dans la langue de l'acheteur et un calendrier de maintenance sont également importants pour une fiabilité à long terme.
Une ligne d’emballage flexible est un système connecté. L'impression, le laminage, le revêtement, le refendage, l'inspection et le sac font de chaque forme la qualité de l'étape suivante, de sorte que les meilleurs résultats proviennent de la planification conjointe de l'ensemble du processus. Commencez par la structure du film, les objectifs de sortie et les formats de sachets, puis sélectionnez des machines partageant des spécifications et un support compatibles.
Les usines qui planifient une nouvelle installation ou modernisent une installation existante peuvent examiner la gamme complète de machines d'emballage flexible options et comparer les configurations qui correspondent à leur gamme de produits. Qu'il s'agisse d'une simple mise à niveau ou d'une ligne complète de production d'emballages flexibles, une spécification claire est le meilleur point de départ pour une proposition précise.
Contactez-nous
Produits recommandés

Joindre la main à Huitong
Personnalisez votre solution d'équipement d'emballage flexible
Renseignez-vous maintenant
Produits
contactez-nous

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: No. 429 Xizhang Road, ville de Gushan, ville de Jiangyin, province du Jiangsu, Chine