La plupart des projets d’emballages flexibles décevants n’échouent pas parce que les équipements sont médiocres. Ils échouent parce que les machines ont été choisies avant que quiconque ait défini les films, les formats de sachets et les objectifs de qualité que l'usine fonctionnerait quotidiennement. Une ligne qui semble impressionnante dans une brochure peut néanmoins générer de gros déchets lorsqu'elle rencontre un mince film métallisé ou un substrat biodégradable qui se comporte différemment sous tension.
Les équipes d'approvisionnement comparent souvent les machines en fonction de leur vitesse nominale et de leur prix d'achat. Les directeurs d'usine expérimentés examinent un ensemble de chiffres différents : la quantité de film utilisable quittant la chaîne par équipe, la durée d'un changement de couleur et le nombre d'opérateurs nécessaires pour maintenir la stabilité du processus. Les fourchettes ci-dessous sont généralement visibles lorsque les acheteurs examinent les propositions de plusieurs fournisseurs.
millimètres, plage de largeur de bande typique
mètres par minute, vitesse de course typique
heures, temps typique de changement de couleur
Une ligne conçue pour une vitesse élevée n'a de valeur que si elle peut supporter le repérage, la tension et le poids de revêtement à cette vitesse sur le film que vous utilisez réellement.
Avant de lire la suite de ce guide, il est utile de définir ce que vous achetez. Un machine d'emballage flexible n'est pas une pièce d'équipement mais un ensemble d'unités de traitement qui préparent, décorent, lient et transforment de fines bandes flexibles en sachets ou rouleaux finis. Comprendre comment ces unités se connectent est la première étape vers une décision d’achat judicieuse.
Une ligne complète déplace une toile de film à travers une séquence de stations. Chaque station modifie une propriété du matériau, et chaque transfert entre stations est un point où des déchets peuvent être créés. Le diagramme ci-dessous montre une disposition intégrée commune pour les pochettes imprimées et plastifiées.
Le contrôle de la tension traverse chaque station. Les sections de déroulement et de rembobinage maintiennent la bande sous une traction contrôlée, tandis que les rouleaux danseurs et les cellules de charge maintiennent la tension à l'intérieur d'une bande étroite. De nombreux problèmes de qualité qui apparaissent plus tard, tels que les rides, les défauts de repérage et le gondolement des bords, commencent par une dérive de tension au début du processus.
Les lignes peuvent être construites sous forme d'unités autonomes ou de systèmes intégrés. Les unités autonomes donnent à une usine la flexibilité d'acheter par étapes, mais chaque transfert entre machines ajoute du temps de manipulation, de l'implication de l'opérateur et un risque d'endommagement du film. Les lignes intégrées coûtent plus cher au départ et nécessitent une planification plus minutieuse, mais elles fournissent généralement un résultat plus cohérent une fois correctement réglées.
Le rôle typique de chaque gare principale peut être résumé comme suit.
Chaque type de machine résout un problème de production différent. Les sous-sections ci-dessous expliquent les principales catégories et les contrôles les plus importants lors de la comparaison des offres des fournisseurs.
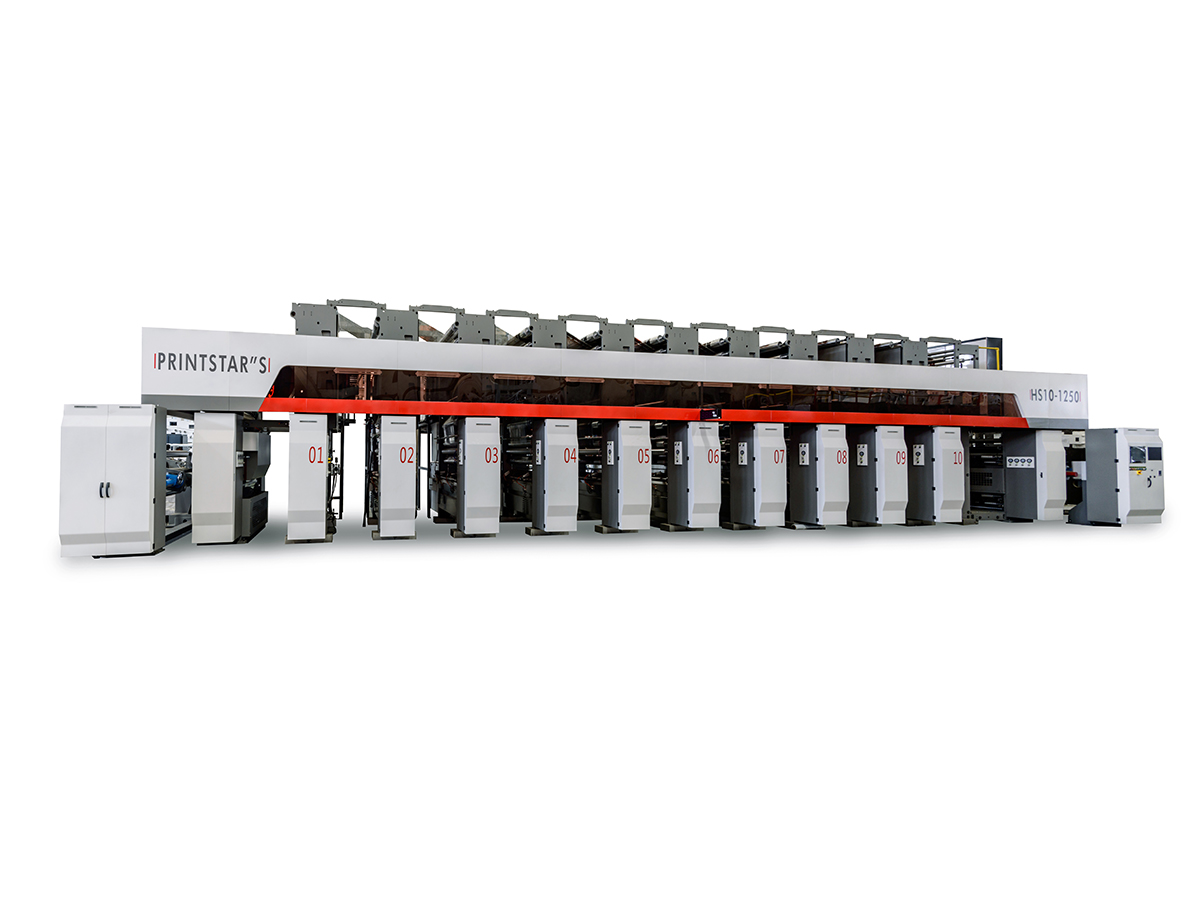
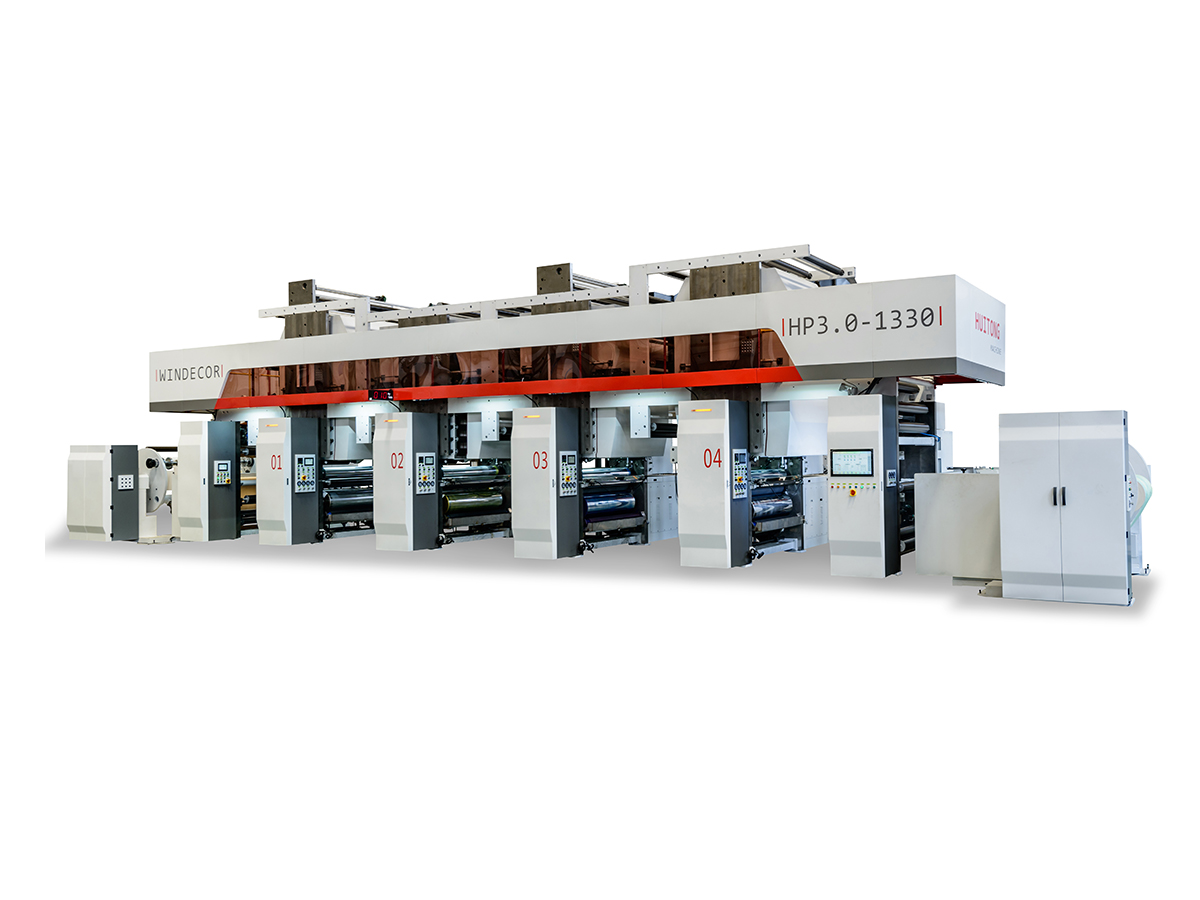
A machine d'impression par héliogravure transfère l’encre des cellules gravées sur un cylindre sur la surface du film. La profondeur et le volume de chaque cellule contrôlent la quantité d'encre déposée, ce qui permet une gradation tonale fine et des couleurs unies denses. Pour les grandes séries d'emballages contenant des images photographiques, cette méthode reste un choix standard car les cylindres peuvent être réutilisés sur de nombreuses tâches avec la même longueur de répétition.
Les principaux avantages sont une reproduction stable des couleurs sur de grands volumes, de bonnes performances sur une large gamme de substrats et des vitesses de ligne élevées une fois les cylindres gravés et le système d'encre équilibré. Le compromis est le coût de préparation du cylindre, ce qui rend les très petites séries moins rentables à moins que la conception ne soit réutilisée au fil du temps.
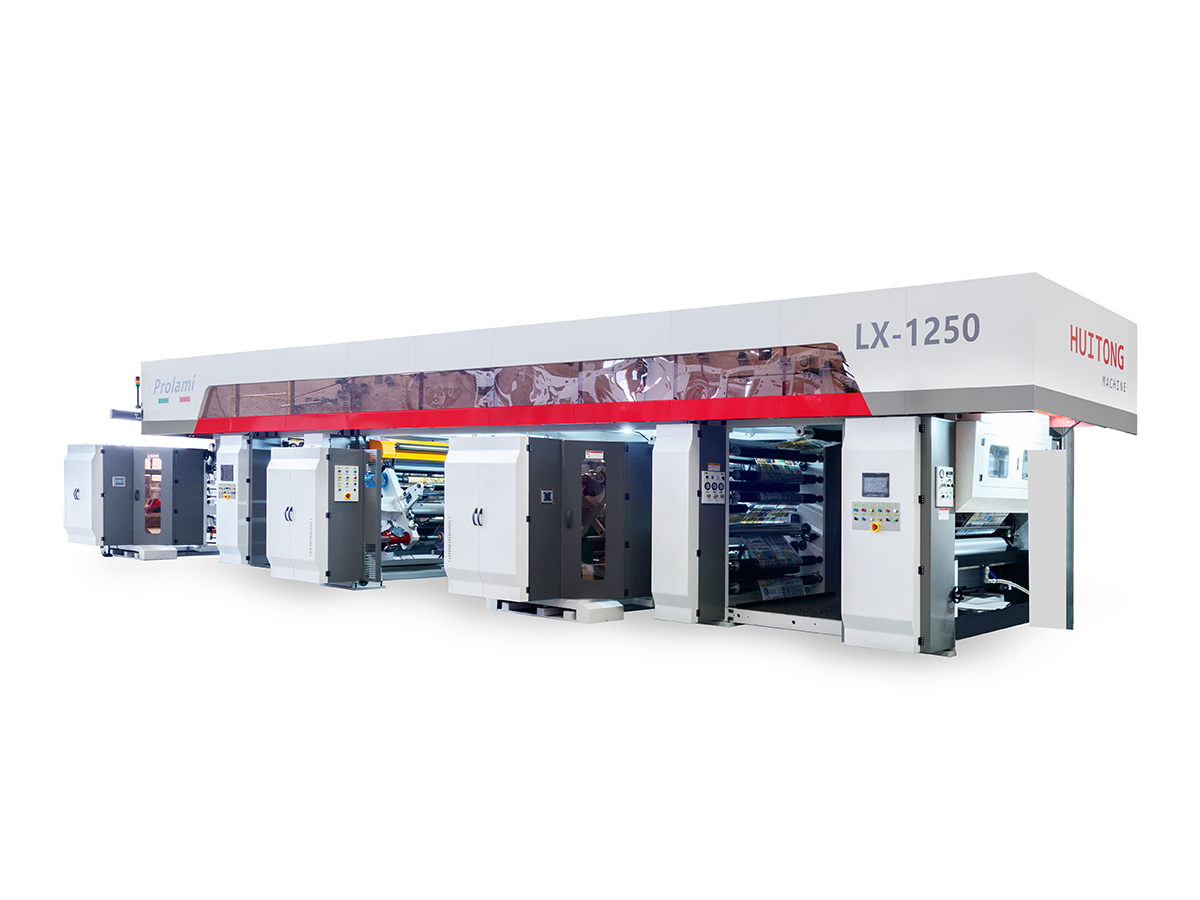
A machine de revêtement applique une fine couche fonctionnelle sur la surface du film. Les revêtements typiques comprennent des couches thermoscellées, des couches anti-rayures, des couches antistatiques et des revêtements barrières qui améliorent la résistance à l'oxygène ou à l'humidité. Les têtes de revêtement telles que les systèmes de gravure, de rouleaux inversés et de filières à fentes offrent chacune un niveau de précision différent et s'adaptent à une plage de viscosité différente.
Le poids du revêtement est la variable qui mérite le plus d’attention. Trop peu de revêtement réduit la barrière ou la résistance du joint, tandis qu'une trop grande quantité augmente le coût du matériau, ralentit le séchage et peut provoquer un blocage lorsque les rouleaux sont stockés. Demandez aux fournisseurs comment leur système mesure et contrôle le poids du revêtement pendant la production, et pas seulement pendant les essais de démarrage.
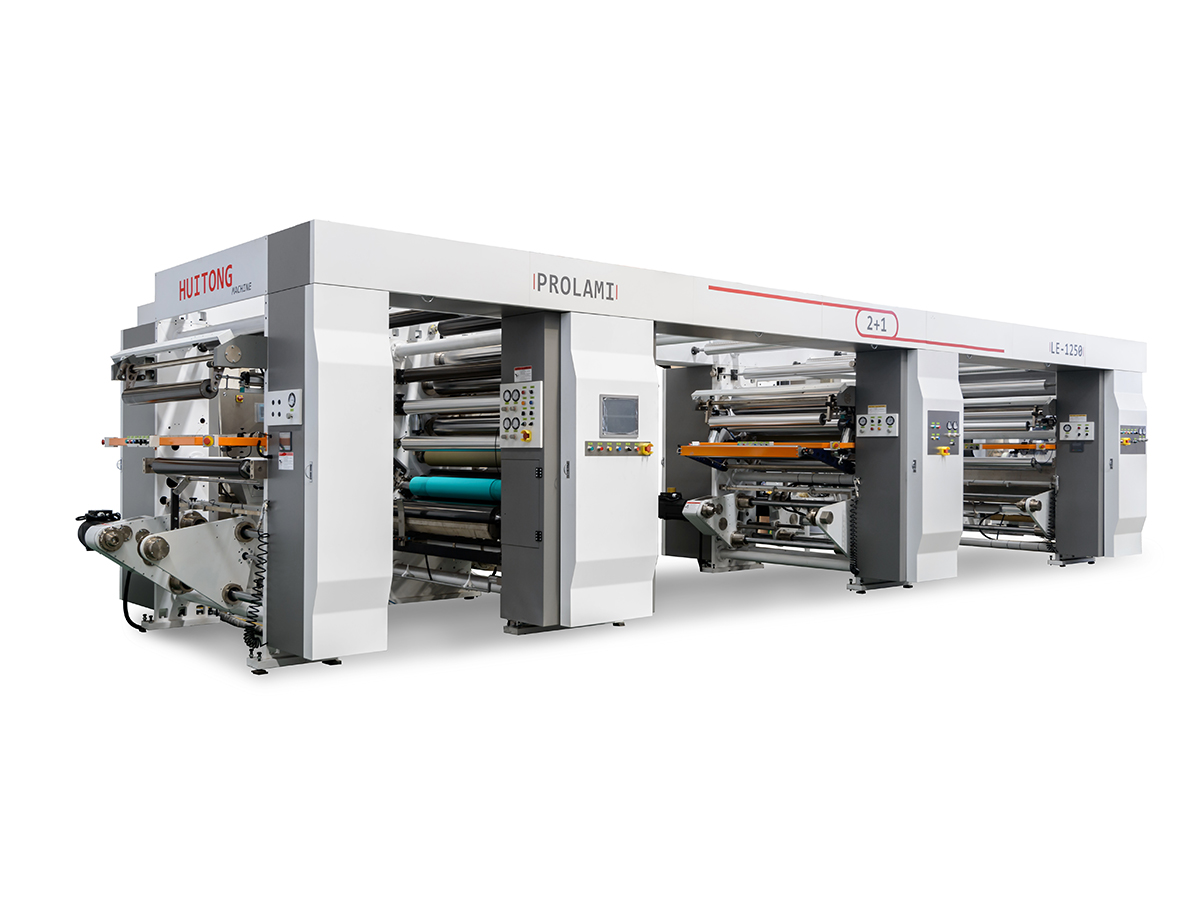
Une machine de laminage colle deux ou plusieurs films ensemble avec une couche adhésive. Le laminage à sec traditionnel utilise des adhésifs à base de solvants qui s'évaporent dans un tunnel de séchage avant que le stratifié ne soit rembobiné. Le laminage sans solvant applique un adhésif à deux composants sans support de solvant, ce qui réduit les émissions et élimine le solvant résiduel qui peut causer des problèmes d'odeur dans les emballages alimentaires sensibles.
Pour les emballages alimentaires et de nutrition infantile, les systèmes sans solvant sont de plus en plus privilégiés car ils réduisent le risque résiduel de solvant et réduisent l'énergie nécessaire au séchage. Les systèmes secs fonctionnent toujours bien pour de nombreux produits non alimentaires et bénéficient d’une chaîne d’approvisionnement en adhésifs mature. Le meilleur choix dépend du produit, des exigences réglementaires de votre marché et des options d'adhésifs disponibles dans votre usine.
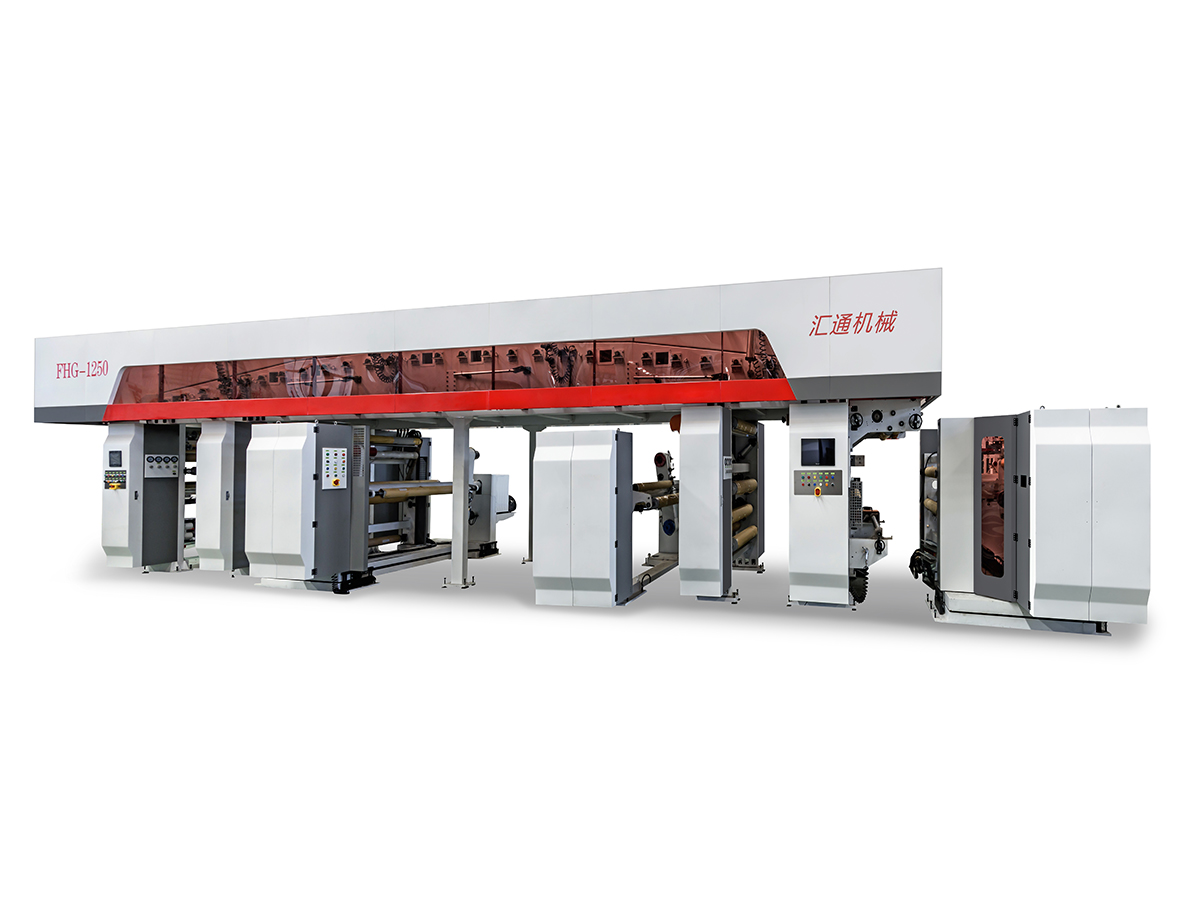
Une fois l'impression et le laminage terminés, le rouleau maître est découpé dans les largeurs requises par le formage du sac en aval. La qualité du refendage affecte la rectitude des bords, et les défauts des bords peuvent se propager ultérieurement aux joints des sachets. Le rembobinage permet ensuite de créer des rouleaux stables avec une tension constante, ce qui est très important pour les machines à sachets fonctionnant à grande vitesse.
Les machines de fabrication de sachets forment des sachets scellés sur trois côtés, des sachets debout, des sachets à fermeture éclair et des sachets. Les usines qui vendent uniquement du film en rouleau peuvent sauter complètement cette étape. Les usines produisant des sachets finis doivent adapter la capacité de scellage et de découpe de la machine à sachets au rendement de refendage afin qu'aucune des deux unités ne devienne un goulot d'étranglement.
| Machine | Fonction principale | Que vérifier |
|---|---|---|
| Impression par héliogravure | Applique des graphiques décoratifs et informatifs | Stations de couleur, tailles de cylindres, capacité de séchage |
| Manteauing | Ajoute des couches de surface fonctionnelles | Manteauing weight control, head type, viscosity range |
| Stratification | Colle les films pour une barrière et une résistance | Système adhésif, contrôle de la pression de pincement, temps de durcissement |
| Fenteting and rewinding | Produit des largeurs de rouleaux finis | Qualité des bords, contrôle de la tension, gestion des épissures |
| Pochette making | Forme et scelle les sacs finis | Type de joint, précision de coupe, vitesse selon la taille du sac |
La sélection devient plus facile lorsque les critères sont classés en fonction de leur effet sur la production réelle. La liste ci-dessous va des facteurs les plus décisifs aux facteurs de soutien, et elle fonctionne bien comme cadre de notation lorsque plusieurs fournisseurs sont impliqués.
Une méthode de notation pratique consiste à attribuer à chaque critère une pondération qui reflète vos priorités, puis à noter chaque fournisseur de un à cinq en fonction de vos propres résultats de tests. Les fournisseurs qui ne feront pas tourner votre film sur leur équipement avant l'achat devraient recevoir une note de confiance inférieure, car le risque de surprises tardives incombe à votre usine.
Le film détermine souvent davantage de paramètres de processus que ce à quoi la plupart des acheteurs s'attendent. La capacité de la machine doit être vérifiée sur le substrat exact, y compris l'épaisseur, le traitement de surface et toutes les couches imprimées ou enduites déjà appliquées avant que la machine ne voie la bande.
| Type de film | Défi de gestion | Considération de l'équipement |
|---|---|---|
| BOP | Bonne stabilité dimensionnelle, mais l'adhérence de l'encre dépend du traitement de surface | Traitement corona ou à la flamme et tests d'adhérence de l'encre |
| ANIMAL DE COMPAGNIE | Rigidité élevée et forte résistance à la chaleur | Plage de températures de séchage plus élevée et contrôle ferme de la tension |
| RPC | Point de fusion bas et tendance à se froisser sous l'effet de la chaleur | Profil de séchage doux et rouleaux refroidisseurs bien conçus |
| PE | Doux et extensible, sensible aux changements de tension | Zones de basse tension et pression de pincement soigneusement réglée |
| Stratifié de feuille d'aluminium | Trous d'épingle et bords cassants lors du refendage | Lames de refente précises et pression de pincement contrôlée |
| PLA et film compostable | Sensibilité à la chaleur et changement dimensionnel | Températures de séchage plus basses et chimie de revêtement ajustée |
| Composite papier-plastique | Absorption d'humidité et étrier irrégulier | Gestion des tensions plus forte et zones de séchage plus longues |
Les films biodégradables et compostables méritent une attention particulière. Ils ont souvent une tolérance thermique plus faible et une énergie de surface différente, de sorte que les performances de l'encre et de l'adhésif peuvent varier même lorsque les paramètres d'impression semblent corrects sur le papier. Demandez des essais sur une qualité de film spécifique et enregistrez les résultats avant de vous engager dans une configuration de machine.
Chaque marché final impose des exigences différentes. Un même type de machine peut être configuré de manière très différente en fonction de ce que la pochette doit protéger et de la manière dont elle sera vendue.
Les emballages de snacks nécessitent de solides propriétés barrières et une densité d’impression élevée. Les configurations typiques utilisent une station de gravure multicolore suivie d'un laminage sans solvant pour maintenir un faible niveau de solvant résiduel. L’intégrité du joint est une autre priorité, car la fraîcheur du produit dépend de la rétention de l’oxygène et de l’humidité tout au long de la durée de conservation.
Les packs d’échantillons et les sachets à usage unique nécessitent des graphismes soignés et des changements de conception fréquents. Les tirages plus courts rendent le coût des cylindres plus difficile à justifier, c'est pourquoi de nombreuses usines combinent des méthodes d'impression flexibles avec une famille de modèles réutilisables. Les structures de laminage sont généralement plus légères et la ligne doit changer rapidement entre les tailles de conditionnement.
Les sachets pelables et les emballages médicaux nécessitent un contrôle qualité strict et des enregistrements de lots traçables. L'équipement doit prendre en charge les paramètres de processus documentés, et la structure de stratification doit être validée pour la résistance du joint et le comportement au pelage. La compatibilité avec les salles blanches et le contrôle de la poussière autour de la station de refendage font souvent partie des spécifications.
Les sachets d’engrais, de semences et de produits agrochimiques sont confrontés à une manipulation brutale et à une exposition extérieure. Les stratifiés plus lourds et le scellage robuste sont plus importants que les graphismes fins, c'est pourquoi les usines de ce secteur ont tendance à donner la priorité à la résistance mécanique, aux équipements de refendage et de scellage fiables qui tolèrent les matériaux grossiers.
La demande de structures compostables et recyclables augmente régulièrement. Les conceptions mono-matériau simplifient le recyclage mais peuvent nécessiter différents adhésifs ou couches thermoscellables. La configuration de la machine doit suivre la structure choisie plutôt que de forcer la structure à s'adapter à une machine achetée précédemment.
L’aménagement d’une usine est l’une des parties les plus sous-estimées de la planification d’un projet. Une seule ligne intégrée nécessite de l'espace pour les machines elles-mêmes, un espace de déroulement et de rembobinage, un stockage d'encre et d'adhésif, un système d'échappement le cas échéant et un mouvement sûr de l'opérateur autour de chaque station.
| Configuration | Surface au sol typique | Délai de livraison typique | Équipage typique par quart de travail |
|---|---|---|---|
| Ligne semi-automatique compacte | 60 à 120 mètres carrés | 3 à 5 mois | 3 à 4 personnes |
| Ligne intégrée milieu de gamme | 150 à 300 mètres carrés | 5 à 8 mois | 5 à 7 personnes |
| Grande ligne continue | 350 à 600 mètres carrés | 8 à 12 mois | 8 à 12 personnes |
Le délai de livraison couvre la confirmation technique, la fabrication, les tests d’acceptation en usine, l’expédition et l’installation. Les usines qui retardent les tests d'échantillons perdent souvent des semaines lors de la mise en service lorsque des problèmes liés au film apparaissent. Budgétisez tôt les services publics, l'air comprimé, l'eau réfrigérée le cas échéant et les mises à niveau électriques, car ces éléments sont généralement absents des premières estimations.
Un entretien constant protège la qualité d’impression et réduit les déchets. Les routines ci-dessous servent de référence pour la plupart des lignes et doivent être affinées après les trois premiers mois de fonctionnement, lorsque de véritables modèles d'usure deviennent visibles.
Lorsqu'une ligne reste inactive pendant plusieurs jours, vidangez et nettoyez les systèmes de circulation d'encre et d'adhésif pour éviter le séchage et les blocages. Couvrez les cylindres et les rouleaux pour empêcher la poussière d'entrer et stockez les rouleaux de film inutilisés dans un endroit sec à température stable. Les variations d'humidité peuvent provoquer un enroulement et un télescopage du film dans les rouleaux stockés, qui se traduisent alors par des problèmes de refendage ou de formation de sachets.
La plupart des défauts sont dus à un petit nombre de causes probables. Travailler du symptôme vers la cause raccourcit le dépannage et évite les ajustements répétés qui gaspillent le film pendant un tirage.
| Défaut | Cause probable | Premier contrôle |
|---|---|---|
| Dérive des couleurs sur un rouleau | Changement de viscosité ou usure du cylindre | Journal de viscosité de l'encre et état du cylindre |
| Stratification bubbles or tunneling | Faible pression de pincement ou surface du film contaminée | Paramètres de pincement et propreté de la surface |
| Rides sur film thermosensible | Température de séchage excessive ou tension inégale | Profil de température du four et zones de tension |
| Faible résistance du joint | Manteauing weight too low or sealant contamination | Manteauing weight measurements and seal tests |
| Déchirure du bord après refente | Lame émoussée ou pointes de tension dans la bande | État de la lame et journal de tension |
| Blocage dans les rouleaux stockés | Solvant résiduel ou chaleur de revêtement excessive | Test de solvant résiduel et conditions de stockage |
Tenez un journal des défauts qui enregistre les symptômes, le lot de film, les paramètres de la machine et les mesures correctives prises. Après plusieurs mois, les tendances deviennent plus claires et le journal devient l'un des outils les plus précieux pour améliorer le rendement.
Utilisez la liste de contrôle ci-dessous avant de signer un contrat d’achat. Chaque élément protège l'installation d'une surprise coûteuse après l'installation, lorsque les modifications sont les plus coûteuses.
Pour choisir une machine d’emballage flexible, il ne s’agit pas tant de trouver l’option la plus rapide ou la moins chère que d’adapter ses capacités au travail que votre usine effectuera chaque jour. Commencez par les films, les formats de sachets et les objectifs de qualité, puis testez ces exigences par rapport à des échantillons réels. Comparez les fournisseurs sur les mêmes critères et laissez les résultats des essais documentés avoir plus de poids que les affirmations des brochures. Les usines qui suivent cette séquence atteignent généralement une production stable plus tôt et passent moins de temps à résoudre les problèmes qui auraient pu être détectés avant l'achat.
L'héliogravure utilise des cylindres gravés et offre généralement des détails toniques plus fins et des couleurs très cohérentes sur de longs tirages. L'impression flexographique utilise des plaques surélevées, ce qui réduit souvent les coûts pour les tirages plus courts et les conceptions plus simples. Le meilleur choix dépend de la complexité de l’image, de la longueur prévue du tirage et de la fréquence à laquelle les conceptions changeront.
Le laminage sans solvant est généralement préféré pour les emballages alimentaires car il réduit les solvants résiduels et les émissions. Le laminage à sec reste viable lorsque le système adhésif est validé pour le produit, que le processus de séchage est bien contrôlé et que les réglementations locales sont respectées. Testez les deux approches avec votre structure réelle avant de prendre une décision.
Certaines lignes le peuvent, mais cela dépend de la qualité du film et des contrôles de chaleur, de tension et de séchage de la machine. Les films biodégradables nécessitent souvent des températures de séchage plus basses et des profils de tension plus doux. Demandez au fournisseur les résultats des essais sur le matériau spécifique plutôt que sur un échantillon général.
Pour une ligne intégrée, l'installation et la mise en service prennent généralement quatre à huit semaines après l'arrivée de l'équipement, en fonction de l'état de préparation du service public et du nombre de stations. Les tests d'acceptation en usine avant expédition peuvent réduire considérablement le travail sur site. Prévoyez plus de temps si un nouveau service électrique ou un nouveau système d’échappement doit être construit.
L'achat séparé est judicieux lorsque l'usine dispose déjà d'une capacité d'impression et de laminage et a besoin d'une couche fonctionnelle spécifique. Une ligne complète est plus efficace lorsque l’usine part de zéro ou souhaite un seul système de contrôle intégré. Comparez les coûts de manutention totaux et les projets d’expansion futurs avant de prendre une décision.
Les opérateurs ont généralement besoin de plusieurs semaines de travail supervisé pour maîtriser l'installation, le mélange de l'adhésif, le réglage de la tension et le dépannage de base. Les techniciens de maintenance ont besoin d'une formation plus approfondie sur les systèmes d'entraînement, les capteurs et les logiciels de contrôle. Demander un plan de formation dans le contrat avec des horaires définis et des étapes d'évaluation.

Contactez-nous
Produits recommandés
Joindre la main à Huitong
Personnalisez votre solution d'équipement d'emballage flexible
Renseignez-vous maintenant
Produits
contactez-nous

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: No. 429 Xizhang Road, ville de Gushan, ville de Jiangyin, province du Jiangsu, Chine