Guide des équipements d’emballage flexible
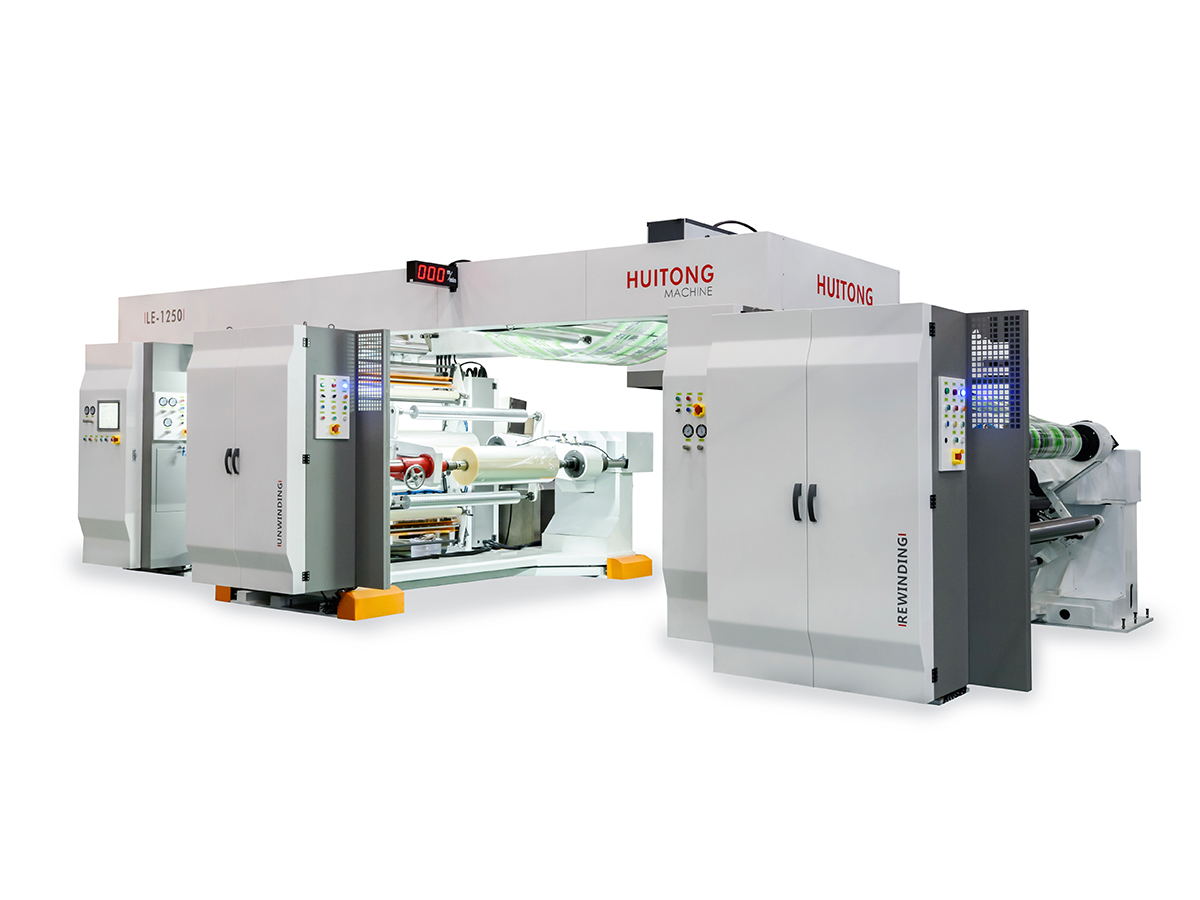
De nombreux acheteurs commencent leur recherche d'un machine de stratification sèche à base de solvant en comparant la vitesse maximale et la largeur. Ces chiffres sont importants, mais ils expliquent rarement pourquoi une ligne produit des stratifiés homogènes et sans résidus tandis qu'une autre lutte contre les plis, le gaspillage de colle et l'échec des tests de cornue. La différence réside généralement dans une poignée de fonctions essentielles qui déterminent le comportement de la machine dans des conditions de production réelles.
Le laminage à sec à base de solvant reste la voie privilégiée pour les applications exigeantes. Sa force d'adhésion résiste à la stérilisation à l'eau chaude et à la vapeur, sa résistance aux contenus agressifs est bien prouvée et sa clarté optique convient aux emballages alimentaires, pharmaceutiques et de soins personnels haut de gamme. Même si les systèmes sans solvant se développent, les gammes à base de solvants continuent de dominer les structures hautes performances.
La station de revêtement par héliogravure dose l'adhésif sur le film à l'aide d'un rouleau gravé. La géométrie des cellules et la vitesse du rouleau déterminent le poids de la couche, et un poids de couche constant est la base d'une force d'adhérence stable et d'un aspect visuel propre. Une application inégale entraîne des zones sèches, des tunnels et des stries qui ne font surface qu'une fois le stratifié enroulé et imprimé.
Le mélange manuel introduit des variations dans la teneur en solides et la viscosité de l'adhésif, ce qui oblige les opérateurs à appliquer trop de colle comme marge de sécurité. Un système de mélange automatique dose l'adhésif de base, le durcisseur et le solvant dans un rapport contrôlé et surveille la viscosité en ligne. Les usines qui passent du mélange manuel au mélange automatisé rapportent généralement des économies d'adhésif de l'ordre de 10 à 20 %, ainsi que des pertes moindres par évaporation des solvants dans les cuves de mélange ouvertes.
| Approche de mélange | Précision du rapport | Déchets d’adhésifs typiques | Dépendance de l'opérateur |
|---|---|---|---|
| Mélange manuel par lots | Modéré | Plus haut | Élevé |
| Dosage semi-automatique | Bien | Modéré | Moyen |
| Mélange entièrement automatique | Serré | Le plus bas | Faible |
Le tunnel de séchage a deux tâches. Il doit évaporer le solvant assez rapidement pour maintenir la vitesse de la ligne, et il doit éliminer le solvant suffisamment complètement pour que le stratifié fini réponde aux exigences en matière d'odeur et de migration. Les solvants résiduels sont l’une des causes les plus courantes de rejets d’emballages alimentaires et pharmaceutiques, car les solvants piégés peuvent créer des odeurs désagréables dans le contenu ou échouer aux tests de conformité après stockage.
Le contrôle de la température multizone est la caractéristique qui différencie un système de séchage flexible d’un système rigide. Des zones réglées à des températures progressivement ajustées permettent au revêtement de sécher doucement à l'entrée et de se terminer à une température plus élevée près de la sortie. Les options de récupération de chaleur, telles que le retour d'air secondaire ou la circulation d'air chaud, réduisent la consommation d'énergie par kilogramme de stratifié, ce qui a un effet direct sur les factures de services publics.
La puissance de chauffage à elle seule ne vous dit pas grand-chose. Demandez comment le système d'échappement maintient une pression négative à travers le tunnel, comment l'uniformité de la température est mesurée sur toute la largeur de la bande et comment le flux d'air est équilibré afin que le film ne flotte pas ou ne refroidisse pas de manière inégale. Un tunnel avec un fort flux d'air mais une mauvaise uniformité laissera quand même des résidus au centre du rouleau.
Les matériaux tels que le PET, le BOPP et la feuille d'aluminium réagissent différemment à la tension. Les bandes fines ou sensibles à la chaleur s'étirent sous l'effet d'une traction excessive et se redressent de manière inégale, ce qui produit des plis et enregistre une dérive. Un système de tension en boucle fermée utilise des cellules de pesée ou un rouleau danseur pour lire la tension de la bande en continu et ajuster le couple d'entraînement en temps réel. Les opérateurs qui passent du contrôle en boucle ouverte au contrôle en boucle fermée constatent généralement une baisse significative des ruptures de bande et des rejets liés au froissement, c'est pourquoi cette fonction apparaît si souvent dans les audits qualité.
La stabilité de la tension est rarement remarquée lorsqu’elle fonctionne, et presque toujours blâmée lorsqu’elle échoue.
Une station de double déroulement permet à la ligne de préparer la bobine suivante pendant que celle en cours est en marche. Lorsque la première bobine est épuisée, l'épissure s'effectue à la volée et la production continue sans arrêt complet. Pour les usines traitant de longues commandes, cela réduit le nombre de démarrages par équipe, et chaque démarrage évité permet d'économiser du film, de l'adhésif et du temps nécessaire pour remettre le système de séchage à température.
Les vapeurs de solvant sont inflammables et une conception responsable de la machine la considère comme un danger constant. Les caractéristiques de sécurité standard comprennent des moteurs et des composants électriques antidéflagrants dans les zones de solvants, une surveillance de la concentration qui suit la limite inférieure d'explosivité et des verrouillages de ventilation automatiques qui réagissent lorsque les niveaux de vapeur augmentent. Ces éléments ne sont pas des extras facultatifs dans la plupart des régions ; ils font partie du programme de conformité que les assureurs et les services d'incendie examinent.
Les unités de récupération de solvant capturent le solvant évaporé du flux d'échappement et le renvoient pour réutilisation. La récupération de chaleur résiduelle peut préchauffer l’air entrant et réduire la demande de carburant. Ensemble, ils réduisent à la fois les émissions et les coûts d’exploitation. Le retour sur investissement de ces systèmes dépend des prix solvables, des heures de fonctionnement et des limites d'émissions locales. L'analyse de rentabilisation doit donc être calquée sur votre calendrier de production réel.
| Options | Principal avantage | Meilleur ajustement |
|---|---|---|
| Unité de récupération de solvants | Réduit l’achat de solvants et les émissions | Élevé-volume solvent use |
| Récupération de chaleur perdue | Faibleers energy consumption | Des lignes continues et à long terme |
| Échappement de base uniquement | Faibleer initial investment | Production petite ou intermittente |
Une machine bien configurée peut plastifier des substrats allant des films très fins aux structures de feuilles plus lourdes. Les applications couvrent les emballages de collations, les sachets autoclaves qui doivent survivre à la stérilisation, les emballages médicaux sous blister et en sachets, ainsi que les laminés pour tubes cosmétiques. Chaque application impose des exigences différentes en matière de pression de pincement, de profil de séchage et de plage de tension. La flexibilité est donc une question de choix techniques plutôt qu'une simple spécification principale.
Le retour sur investissement s’améliore lorsqu’une ligne peut desservir plusieurs niveaux de produits. Une machine qui gère à la fois les structures de collations quotidiennes et les laminés pharmaceutiques à haute barrière maintient la capacité utilisée tout au long de l'année, plutôt que de rester inactive entre les commandes saisonnières.
Demandez aux fournisseurs de séparer la vitesse mécanique maximale de la vitesse de travail réaliste pour votre structure. L’écart entre les deux révèle souvent à quel point le système de séchage et le contrôle de la tension limitent en pratique la production. Demandez également la longueur du tunnel de séchage, les températures maximales de zone et la rapidité avec laquelle un rouleau de revêtement peut être remplacé, car le temps de changement de rouleau affecte directement le nombre de changements de produits que votre équipe peut gérer par équipe.
Un prix d’achat inférieur peut cacher des coûts d’exploitation plus élevés. Un faible dosage d’adhésif entraîne une consommation excessive de colle, une capacité de séchage limitée entraîne une vitesse de ligne plus lente et un système de tension basique génère davantage de rebuts sur les films minces. Sur une période de plusieurs années, ces pertes dépassent souvent les économies initiales, en particulier pour les usines fonctionnant en plusieurs équipes.
| Source de coût | Faible-Price Machine | Machine bien spécifiée |
|---|---|---|
| Consommation d'adhésif | Plus haut variance | Contrôlé et reproductible |
| Vitesse de ligne | Limité par le séchage | Adapté à la capacité de séchage |
| Taux de rejet sur couches minces | Plus haut | Faibleer with closed-loop tension |
| Temps de changement | Plus longtemps | Plus court avec rouleaux à changement rapide |
Une machine de plastification à sec à base de solvant de haute qualité équilibre trois éléments à la fois : la précision du revêtement, l'efficacité du séchage et une tension stable. Lorsque l’un d’eux est faible, les autres ne peuvent pas compenser complètement, et le résultat se manifeste par un gaspillage de colle, des lignes plus lentes ou des rouleaux rejetés. L'évaluation des cinq fonctions décrites ici vous donne un cadre pratique pour comparer les configurations et comprendre où va réellement votre investissement.
Prêt à calculer le retour sur investissement de votre structure d'emballage spécifique ?
Partagez votre combinaison de substrats, votre vitesse cible et vos exigences en matière de sécurité des solvants, et nos ingénieurs vous recommanderont une configuration et vous fourniront un devis détaillé dans les 24 heures. Découvrez la gamme complète de plastifieuses pour comparer les options.
Le prix final d'une machine de plastification à sec à base de solvant dépend de la largeur de travail, de la conception du système de séchage et de l'ensemble de sécurité. Demandez un devis personnalisé plutôt que de vous fier à une liste de prix générique, car la bonne configuration pour une ligne de 1 050 mm peut différer considérablement de celle d'une ligne de 1 600 mm.
Les systèmes à base de solvant utilisent un adhésif dissous dans un solvant volatil qui s'évapore dans le tunnel de séchage. Cette voie est largement utilisée là où une force d’adhérence élevée, une résistance thermique et une forte résistance chimique sont nécessaires. Les systèmes sans solvant évitent entièrement les émissions de solvants mais peuvent avoir des limites de performances différentes pour certaines exigences de stérilisation ou de barrière.
Les limites acceptables dépendent du marché cible, des aliments emballés et des réglementations applicables. Les fabricants confirment généralement les niveaux de solvants résiduels par des tests en laboratoire et alignent les paramètres de séchage sur ces objectifs. Travailler avec votre laboratoire d'emballage et votre conseiller en réglementation est le moyen le plus fiable d'établir une spécification.
Les films minces ont une faible rigidité et réagissent rapidement aux changements de force de traction. Le contrôle en boucle fermée mesure en permanence la tension et ajuste le couple d'entraînement, ce qui réduit l'étirement, le froissement et la rupture de la bande. L’avantage est particulièrement visible sur les substrats fins, sensibles à la chaleur ou métallisés.
Cela dépend de la consommation de solvants, des heures de fonctionnement et des règles locales en matière d'émissions. Les opérations petites ou intermittentes constatent souvent qu'un simple échappement avec une gestion minutieuse des solvants est suffisant. Une unité de récupération est généralement plus judicieuse lorsque l’utilisation de solvants est élevée et fonctionne tout au long de l’année.
Préparez vos substrats cibles et leurs épaisseurs, les structures stratifiées que vous utilisez, la vitesse de ligne requise, la largeur de travail, la classification au feu de la salle d'installation et toute exigence de stérilisation ou de certification. Un brief complet permet au fournisseur de recommander une configuration qui correspond à votre production réelle.
Contactez-nous
Produits recommandés

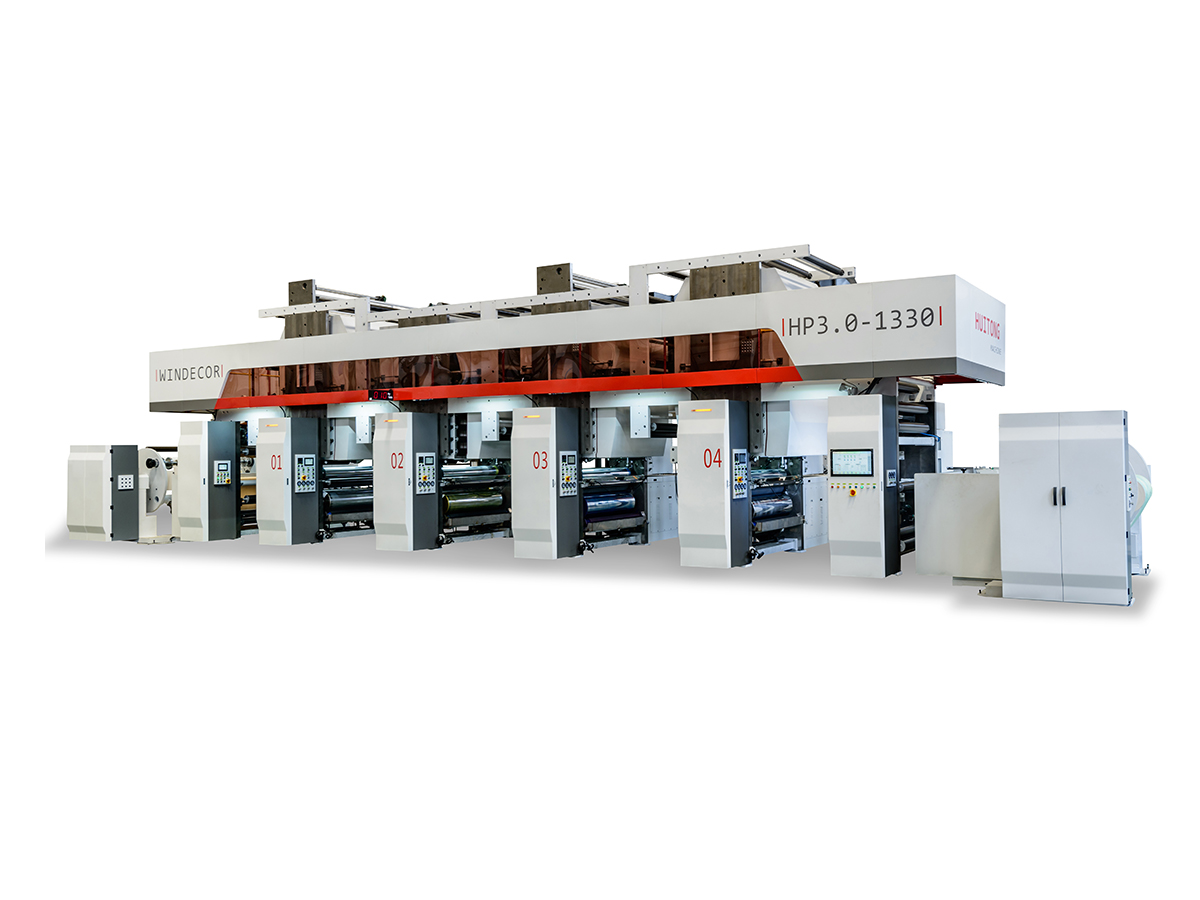
Joindre la main à Huitong
Personnalisez votre solution d'équipement d'emballage flexible
Renseignez-vous maintenant
Produits
contactez-nous

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: No. 429 Xizhang Road, ville de Gushan, ville de Jiangyin, province du Jiangsu, Chine