L'industrie de l'emballage a subi une transformation significative avec l'avènement des technologies avancées de laminage. Parmi ces innovations, le machine de stratification sans solvant se présente comme une solution essentielle pour les fabricants en quête d'efficacité, de durabilité et de qualité supérieure des produits. Contrairement aux méthodes de laminage traditionnelles qui reposent sur des solvants chimiques, les systèmes sans solvant utilisent des matériaux adhésifs qui lient les substrats par pression mécanique et thermique, éliminant ainsi les émissions de composés organiques volatils et réduisant l'impact sur l'environnement.
Le laminage sans solvant est devenu le choix privilégié pour les applications d'emballage flexible, des emballages alimentaires aux emballages pharmaceutiques. La technologie permet aux fabricants d'obtenir une force d'adhérence constante, un contrôle précis du poids du revêtement et une durée de conservation prolongée sans les risques associés aux processus à base de solvants. Comprendre le fonctionnement de ces machines et leurs avantages distincts par rapport aux méthodes conventionnelles est essentiel pour les professionnels de l'emballage qui investissent dans des équipements.
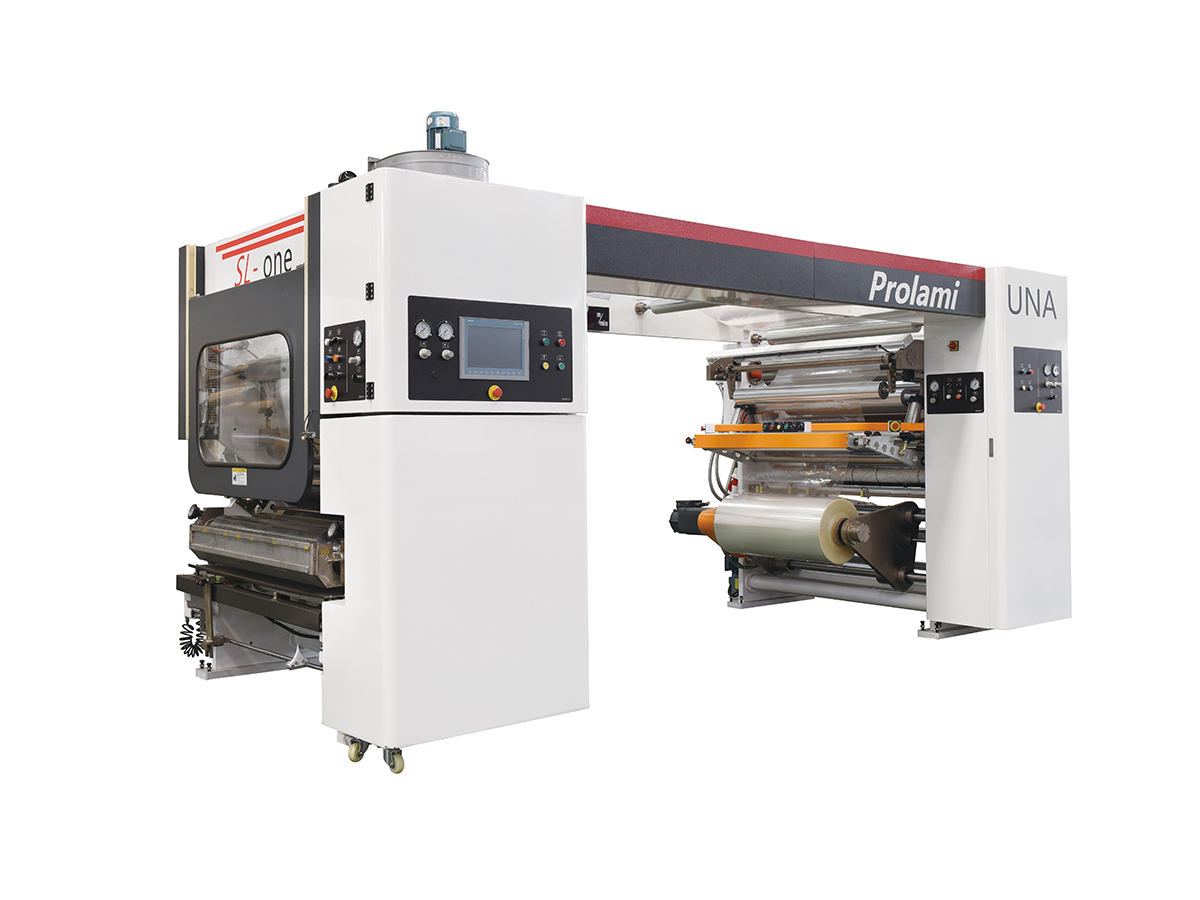
Une machine de plastification sans solvant est un équipement d'emballage spécialisé conçu pour lier deux ou plusieurs substrats ensemble sans utiliser de solvants chimiques. Le système applique des adhésifs polyuréthanes réactifs ou d'autres agents de liaison sans solvant qui durcissent grâce à l'application contrôlée de chaleur et de pression. Ces machines sont conçues pour traiter divers matériaux de film, notamment les combinaisons de polyéthylène, de polypropylène, de polyester, de papier d'aluminium et de papier kraft couramment utilisées dans les applications d'emballage flexible.
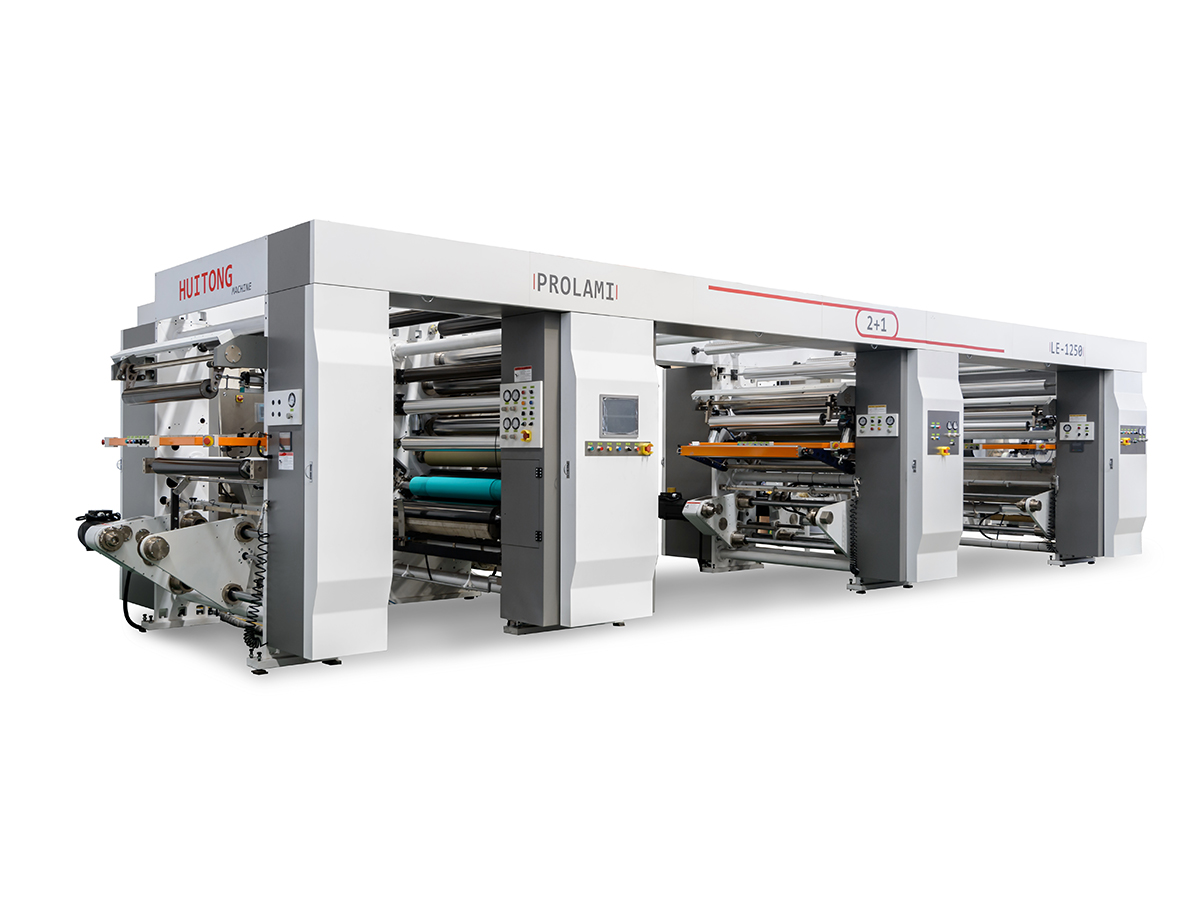
L'architecture fondamentale d'une plastifieuse sans solvant comprend plusieurs composants critiques qui fonctionnent en coordination :
L'intégration de ces composants crée un flux de production fluide dans lequel les matériaux se déplacent dans la machine à des vitesses contrôlées tandis que l'application, le collage et le durcissement de l'adhésif se produisent simultanément.
Le processus opérationnel d'une machine à plastifier sans solvant suit une séquence systématique qui garantit une adhérence et une qualité de produit optimales. Comprendre chaque étape permet de comprendre pourquoi ces systèmes fournissent des résultats supérieurs par rapport aux méthodes de stratification traditionnelles.
Le processus commence par le chargement des matériaux de substrat sur les stations de déroulement. Ces matériaux, généralement fournis en gros rouleaux, sont soigneusement enfilés sur le chemin de la machine. Les systèmes de contrôle de tension maintiennent une force de traction constante sur les deux substrats pour éviter le jeu, le froissement ou le désalignement. Des capteurs de précision surveillent la position du matériau et détectent tout écart susceptible de compromettre la qualité du laminage. Les régulateurs de vitesse garantissent que tous les matériaux se déplacent dans la machine à des vitesses synchronisées, ce qui est essentiel pour une couverture adhésive et une formation de liaison appropriées.
Une fois que les matériaux entrent dans la zone de laminage, le système d'application d'adhésif distribue des quantités contrôlées d'agents de liaison sans solvant. Les systèmes modernes utilisent plusieurs technologies d'application :
Le débit d’adhésif est critique et doit être soigneusement calibré. Une quantité insuffisante d'adhésif entraîne une liaison inadéquate et un délaminage potentiel pendant l'utilisation, tandis qu'un excès d'adhésif crée des déchets, augmente les coûts de production et peut compromettre la flexibilité ou les propriétés barrières du stratifié. Les systèmes de dosage avancés maintiennent un poids de revêtement constant dans des tolérances strictes, allant généralement de 3 à 8 grammes par mètre carré en fonction des exigences de l'application.
Lorsque le substrat recouvert d'adhésif rencontre la deuxième couche de matériau, des rouleaux de stratification ou une zone de pincement appliquent une pression mécanique contrôlée. Cette pression remplit de multiples fonctions : elle force les matériaux à entrer en contact intime, élimine les poches d'air qui pourraient créer des points faibles, répartit l'adhésif uniformément sur l'interface de liaison et initie le processus de réticulation chimique de l'adhésif réactif. La pression varie généralement de 50 à 150 bars en fonction des matériaux du substrat et de la force de liaison souhaitée.
La chaleur est essentielle pour que le laminage sans solvant atteigne une force d'adhérence totale. La machine intègre des unités de chauffage positionnées après la zone de pincement initiale. Ceux-ci peuvent inclure :
Le profil thermique détermine la vitesse de durcissement et les caractéristiques finales de liaison. La température varie généralement de 60 à 120 degrés Celsius, maintenue pendant un temps de séjour suffisant pour permettre au polyuréthane ou à tout autre adhésif réactif de se réticuler complètement. Ce processus de durcissement contrôlé est plus doux sur les substrats sensibles à la chaleur que le laminage à chaud, réduisant ainsi le risque de rétrécissement, de déformation ou de distorsion du film.
Après durcissement, le matériau stratifié traverse des zones de refroidissement où la température diminue progressivement. Ce refroidissement contrôlé évite les contraintes thermiques qui pourraient provoquer un gondolage ou un délaminage. Une fois que le matériau atteint la température ambiante et que l'adhésif a complètement durci, le stratifié fini est enroulé sur des stations de rembobinage. Certains systèmes incluent des fonctions de coupe automatique des bords pour éliminer les déchets et garantir des largeurs de rouleaux précises. Des mesures de contrôle de la qualité des spécifications du produit final peuvent être effectuées avant que le matériel ne soit collecté pour l'expédition.
Le marché des équipements de laminage sans solvant propose plusieurs configurations conçues pour différentes exigences de production et combinaisons de matériaux. Comprendre ces variations aide les fabricants à sélectionner le système le plus adapté à leurs opérations spécifiques.
Les systèmes duplex lient deux couches de substrat ensemble, ce qui les rend idéaux pour les applications d'emballage flexible de base. Ces machines sont généralement compactes et économiques, adaptées aux fabricants produisant des structures stratifiées monocouches. La simplicité des systèmes duplex en fait d’excellents points d’entrée pour les entreprises passant d’une technologie de laminage à base de solvant à une technologie de laminage sans solvant. Les vitesses de traitement varient généralement de 50 à 200 mètres par minute, en fonction des matériaux du substrat et des exigences du système adhésif.
A machine de stratification sans solvant triplex lie trois couches de substrat simultanément, permettant la création de structures barrières plus complexes. Cette configuration est particulièrement intéressante pour les applications nécessitant une protection renforcée contre l'oxygène, l'humidité ou la transmission de la lumière. Les systèmes triplex peuvent traiter des combinaisons telles que film-adhésif-feuille ou film-adhésif-papier, produisant des structures multicouches en un seul passage. La capacité de créer des compositions stratifiées sophistiquées rend les systèmes triplex populaires dans les emballages alimentaires, les applications pharmaceutiques et les utilisations industrielles où les performances de barrière sont essentielles.
A plastifieuse sans solvant à grande vitesse est conçu pour une productivité maximale, généralement capable de traiter des matériaux à des vitesses supérieures à 250 mètres par minute. Ces systèmes sont conçus pour les fabricants à grande échelle nécessitant des volumes de production justifiant l'investissement dans des équipements haut de gamme. Les machines à grande vitesse intègrent des technologies de chauffage avancées, des systèmes de dosage d'adhésif de précision et des zones de refroidissement améliorées pour maintenir la qualité du produit à des vitesses de traitement élevées. Les systèmes de contrôle des équipements à grande vitesse sont particulièrement sophistiqués, dotés de capacités de surveillance en temps réel et d'ajustement automatique pour compenser les variations des propriétés des matériaux ou des conditions environnementales.
Les systèmes combinés combinent plusieurs fonctions de laminage au sein d’une seule plateforme de machine. Ces unités polyvalentes peuvent basculer entre des configurations de laminage duplex, triplex ou même quadruple, permettant aux fabricants de traiter diverses spécifications de produits sans changement d'équipement. Les plastifieuses combinées offrent une flexibilité significative aux fabricants sous contrat ou aux entreprises produisant des portefeuilles de produits variés. Bien que l'investissement initial soit plus élevé que celui des systèmes dédiés, la polyvalence se traduit souvent par une meilleure utilisation globale de l'équipement et un changement plus rapide entre les différentes exigences de laminage.
L’émergence de la technologie de laminage sans solvant a créé des avantages distincts par rapport aux approches traditionnelles. Comprendre ces avantages explique pourquoi de nombreux fabricants se tournent vers des systèmes sans solvant.
Le laminage sans solvant élimine entièrement les émissions de composés organiques volatils, créant ainsi un environnement de travail plus sûr pour le personnel de l'usine. Le laminage traditionnel à base de solvant nécessite des systèmes de ventilation complexes, des équipements de récupération des solvants et des protocoles de manipulation des matières dangereuses. Les systèmes sans solvant éliminent ces problèmes de sécurité, réduisent le fardeau de la conformité réglementaire et contribuent à améliorer la qualité de l'air dans les installations de fabrication. Dans de nombreuses régions, les réglementations environnementales favorisent ou imposent désormais les technologies sans solvant, ce qui en fait le choix privilégié des fabricants en quête d'alignement réglementaire et de références en matière de durabilité.
Le laminage sans solvant offre une force d’adhérence et une cohérence supérieures par rapport aux méthodes de laminage à sec. Les adhésifs réactifs utilisés dans les systèmes sans solvant créent des liaisons chimiques permanentes qui résistent au délaminage même dans des conditions de stockage difficiles, des fluctuations de température ou une exposition à l'humidité. Les stratifiés obtenus présentent une excellente flexibilité, une excellente résistance à la perforation et une excellente résistance à l'étanchéité, essentielles pour les applications d'emballage exigeantes. Les mesures de contrôle qualité démontrent que les stratifiés sans solvant conservent leur intégrité structurelle tout au long de périodes de durée de conservation prolongées, ce qui donne aux fabricants une confiance dans la fiabilité des produits.
Les systèmes sans solvant fonctionnent sans temps d’arrêt lié aux solvants. Les méthodes de laminage traditionnelles nécessitent des pauses de production pour la maintenance du système de solvant, l'entretien des équipements de récupération ou les changements de système d'adhésif. Les équipements sans solvant fonctionnent de manière plus continue, ce qui se traduit par une capacité de production efficace plus élevée. La manipulation simplifiée des matériaux et l’absence de stockage de produits chimiques dangereux réduisent également la complexité opérationnelle et les frais généraux de gestion de la sécurité.
Même si les coûts d'équipement initiaux des plastifieuses sans solvant peuvent être plus élevés que ceux de certaines alternatives traditionnelles, le coût total de possession favorise généralement les systèmes sans solvant. L'élimination des équipements coûteux de récupération des solvants, la réduction des coûts d'élimination des déchets, la minimisation des dépenses de conformité environnementale et l'amélioration de l'efficacité de la production se combinent pour offrir un retour sur investissement attrayant. De nombreux fabricants récupèrent leurs coûts d’équipement en trois à cinq ans grâce à des économies opérationnelles.
Le laminage à sec utilise des adhésifs à base d'eau appliqués avant le processus de laminage, tandis que le laminage sans solvant applique des adhésifs réactifs pendant l'opération de laminage. Les systèmes sans solvant offrent des temps de durcissement plus rapides, un meilleur contrôle du poids du revêtement adhésif, un développement supérieur de la force d’adhérence et une cohérence améliorée. Le laminage à sec nécessite des étapes de prétraitement supplémentaires et des périodes de durcissement plus longues, tandis que les systèmes sans solvant intègrent l'application et le collage de l'adhésif en une seule opération efficace.
| Type de technologie | Impact environnemental | Force de liaison | Vitesse de traitement | Coût de l'équipement |
|---|---|---|---|---|
| Sans solvant | Excellent | Très élevé | Élevé | Prime |
| Stratification à sec | Bien | Modéré | Modéré | Modéré |
| À base de solvant | Pauvre | Élevé | Modéré | Modéré |
| Thermofusible | Bien | Modéré | Très élevé | Modéré |
Le contrôle précis du poids du revêtement adhésif représente l’un des paramètres opérationnels les plus critiques du laminage sans solvant. La quantité d'adhésif appliquée influence directement la force d'adhésion, le coût de production, les performances du produit et la compatibilité du substrat. Les laminateurs sans solvant modernes intègrent des systèmes sophistiqués pour garantir un poids de revêtement constant sur toute la largeur du matériau et tout au long des cycles de production.
Le poids du revêtement adhésif est généralement mesuré en grammes par mètre carré et est directement lié à la qualité du stratifié. Un revêtement insuffisant crée des liaisons faibles sujettes au délaminage, tandis qu'un excès d'adhésif gaspille du matériau et augmente les coûts sans améliorer les performances. La plage optimale pour la plupart des applications se situe entre 3 et 8 grammes par mètre carré, bien que les exigences spécifiques varient en fonction des matériaux du substrat et des conditions d'utilisation finale. Pour les applications d’emballage alimentaire nécessitant une durée de conservation prolongée, un contrôle plus strict dans des plages plus étroites peut être nécessaire.
Les plastifieuses sans solvant modernes utilisent plusieurs technologies avancées pour contrôler l’application de l’adhésif :
Des systèmes de contrôle avancés surveillent en permanence la couverture adhésive réelle et ajustent automatiquement les taux d'application pour compenser les variations. Les capteurs détectent les changements de largeur du matériau, les fluctuations de vitesse ou les variations de viscosité de l'adhésif, déclenchant des ajustements en temps réel pour maintenir un poids de revêtement constant. Les systèmes d'enregistrement des données enregistrent tous les paramètres du processus tout au long de la production, fournissant une documentation de qualité et permettant la traçabilité. Ce niveau de contrôle garantit la cohérence d'un lot à l'autre et réduit les déchets liés aux produits non conformes aux spécifications.
Un contrôle amélioré du poids du revêtement réduit directement le gaspillage d’adhésif. Même de petites réductions du poids du revêtement sur de grands volumes de production génèrent d'importantes économies de matériaux. Une réduction de 10 % de la consommation d'adhésif se traduit par une réduction proportionnelle des coûts sans compromettre la qualité du stratifié lorsque des systèmes de contrôle appropriés sont mis en œuvre. L’investissement dans une technologie de dosage de précision porte généralement ses fruits grâce à une consommation réduite d’adhésif quelques mois après l’installation de l’équipement.
La technologie de laminage sans solvant est devenue essentielle pour la fabrication moderne d’emballages flexibles, permettant la production de structures barrières sophistiquées qui protègent la qualité des produits et prolongent leur durée de conservation. La polyvalence de ces systèmes prend en charge diverses applications dans plusieurs secteurs.
L'industrie alimentaire représente le plus grand segment d'application des plastifieuses sans solvant. Les stratifiés multicouches créés par collage sans solvant offrent les propriétés barrières essentielles pour protéger les produits alimentaires contre l'humidité, l'oxygène, la lumière et la transmission des arômes. Les emballages de café, les emballages de collations, les sachets d'aliments liquides et les emballages aseptiques bénéficient tous des performances supérieures des stratifiés sans solvant. L'élimination des résidus de solvants garantit le respect des réglementations strictes en matière de contact alimentaire et élimine les problèmes de migration de solvants dans les produits emballés.
Les fabricants de produits pharmaceutiques s'appuient largement sur des structures laminées sans solvant pour les emballages blister, les emballages en sachets et les films barrières multicouches. La nature sans solvant de ces stratifiés élimine les risques de contamination et garantit la conformité aux exigences réglementaires pharmaceutiques. La force d’adhérence supérieure et la stabilité dimensionnelle des laminés sans solvant répondent aux exigences de précision des emballages de comprimés et de capsules, où même une légère déformation du film peut affecter l’intégrité du scellage.
Au-delà des emballages de consommation, les stratifiés sans solvant servent à des applications industrielles, notamment les films de protection, les rubans adhésifs, les matériaux d'isolation thermique et les stratifiés d'isolation électrique. Les propriétés de stabilité dimensionnelle et de résistance thermique des liants sans solvant les rendent adaptés aux applications difficiles où les adhésifs traditionnels pourraient échouer. Les applications à haute température bénéficient de la stabilité thermique supérieure du polyuréthane et d’autres systèmes adhésifs réactifs utilisés dans le laminage sans solvant.
Les emballages cosmétiques utilisent des stratifiés sans solvant pour les tubes flexibles, les sachets et les structures composites. Le transfert imperceptible des résidus d'adhésif dans les produits cosmétiques, combiné à la qualité esthétique des stratifiés propres et sans solvant, rend ces systèmes idéaux pour l'emballage de produits haut de gamme. La flexibilité et la durabilité des stratifiés sans solvant répondent aux exigences de manipulation et de durée de conservation prolongées des produits cosmétiques.
L’investissement en équipement représente une décision capitale importante pour les fabricants d’emballages. Comprendre la dynamique des prix des machines de plastification sans solvant et calculer le retour sur investissement nécessite de prendre en compte plusieurs facteurs au-delà du coût d'achat initial.
Le prix des plastifieuses sans solvant varie considérablement en fonction de plusieurs paramètres :
Au-delà de l’achat d’équipement, les fabricants doivent évaluer les coûts opérationnels continus, notamment les dépenses en matériaux adhésifs, la consommation d’énergie, les exigences de maintenance et la disponibilité des pièces de rechange. Les systèmes modernes sans solvant présentent généralement des coûts d’exploitation totaux inférieurs à ceux des équipements traditionnels à base de solvant, malgré un investissement initial plus élevé. L'absence de systèmes de récupération de solvants, la réduction des coûts de manipulation des matières dangereuses et la minimisation des dépenses de conformité environnementale contribuent à des économies favorables à long terme.
Un calcul efficace du retour sur investissement doit intégrer plusieurs flux de valeur : capacité de production accrue, réduction des déchets grâce à une efficacité améliorée, élimination des coûts liés aux solvants, réduction des dépenses de conformité environnementale et prix potentiellement plus élevés pour les produits créés avec une technologie sans solvant. De nombreux fabricants obtiennent un retour sur investissement de leurs équipements dans un délai de trois à sept ans, avec une durée de vie considérablement prolongée, prolongeant la valeur ajoutée bien au-delà de la période de retour sur investissement. L’équipement reste généralement productif pendant 10 à 15 ans s’il est correctement entretenu, offrant ainsi une valeur cumulée substantielle.
Les machines de plastification sans solvant s'adaptent à diverses combinaisons de matériaux de substrat, permettant aux fabricants de concevoir des stratifiés optimisés pour des exigences d'application spécifiques. Comprendre la compatibilité des matériaux garantit un laminage réussi et des performances optimales du produit final.
Les films de polyéthylène et de polypropylène représentent les matériaux les plus couramment laminés en raison de leur rentabilité et de leur disponibilité. Les films polyester offrent des propriétés barrières et une durabilité améliorées pour les applications exigeantes. Le polyéthylène basse densité fonctionne bien pour les applications où la flexibilité est essentielle, tandis que le polyéthylène haute densité offre une rigidité supérieure. Tous les matériaux de film conventionnels adhèrent efficacement aux systèmes adhésifs sans solvant lorsque la préparation de la surface et les paramètres du processus sont optimisés.
Le papier d'aluminium offre une barrière supérieure contre l'oxygène et l'humidité, essentielle pour les produits à longue durée de conservation. Les adhésifs sans solvant adhèrent de manière fiable aux surfaces en aluminium, créant ainsi des stratifiés qui résistent au délaminage même dans des conditions de stockage difficiles. La combinaison du film et de la feuille par laminage sans solvant crée des structures multicouches avec des performances de barrière exceptionnelles. L'épaisseur de la feuille varie généralement de 6 à 20 micromètres, le choix de l'épaisseur dépendant des exigences de barrière et des considérations de coût.
Le papier kraft et les papiers spéciaux représentent des substrats importants pour les applications d'emballage durable. Le laminage sans solvant lie efficacement les matériaux en papier, créant ainsi des stratifiés qui combinent l'intégrité du papier avec les propriétés de protection du film. Ces combinaisons soutiennent la barrière contre l'humidité et le renforcement structurel dans les structures d'emballage composites. Les substrats en papier nécessitent généralement des paramètres de traitement légèrement différents de ceux des films plastiques en raison de leur porosité et de leur sensibilité à l'humidité.
Les matériaux avancés, notamment les films métallisés, les films orientés et les substrats revêtus, peuvent être laminés à l'aide d'une technologie sans solvant lorsque les conditions du processus sont soigneusement contrôlées. Les tissus et les matériaux non tissés s'intègrent dans des structures stratifiées pour des applications spécialisées, notamment les textiles industriels et les composites. La polyvalence de la technologie de laminage sans solvant soutient l’innovation dans les combinaisons de matériaux.
Le bon fonctionnement et l’entretien des machines de plastification sans solvant garantissent une qualité de produit constante, une durée de vie prolongée de l’équipement et un retour sur investissement optimal. Comprendre les spécifications techniques clés et les exigences de maintenance est essentiel pour le personnel de l’usine responsable de la gestion des équipements.
L’équipement de laminage sans solvant standard fonctionne généralement selon ces paramètres :
Un entretien régulier prévient la dégradation des équipements et prolonge la durée de vie. La maintenance quotidienne comprend l'inspection des rouleaux pinceurs pour déceler toute contamination ou accumulation, la vérification des systèmes de contrôle de tension, la vérification des niveaux d'alimentation en adhésif et la surveillance des relevés de température. Les procédures hebdomadaires comprennent le nettoyage des têtes d'application pour éviter les blocages d'adhésif, la vérification de la précision du manomètre et l'inspection des performances du système de refroidissement. La maintenance mensuelle comprend l'inspection complète de l'équipement, la mesure des jeux des rouleaux pinceurs, la vérification de la précision du système de contrôle et la documentation de tous les paramètres opérationnels.
Des programmes complets de maintenance préventive réduisent les temps d’arrêt imprévus et prolongent la durée de vie des équipements. Les programmes comprennent généralement le remplacement programmé des composants d'usure, notamment les rouleaux pinceurs, les éléments de tête d'application, les joints et les éléments chauffants. La lubrification des roulements, l'inspection des joints et le remplacement des joints usés évitent les fuites de fluide et la contamination. Les inspections annuelles des services professionnels identifient les problèmes potentiels avant qu’ils ne se transforment en pannes d’équipement.
Un dépannage efficace résout rapidement les problèmes courants, minimisant ainsi les interruptions de production. Les points de liaison à froid indiquent une pression ou une température inadéquate et nécessitent un ajustement des paramètres du processus. Une utilisation excessive d’adhésif suggère un mauvais calibrage du système de dosage ou des problèmes de viscosité de l’adhésif. Le délaminage après durcissement peut indiquer un revêtement adhésif insuffisant, une pression inadéquate lors du collage ou une température de durcissement insuffisante. Le froissement du substrat résulte généralement d'un mauvais contrôle de la tension et nécessite un ajustement des paramètres de la station de déroulement et de rembobinage. Les fabricants d'équipements fournissent des guides de dépannage détaillés permettant une résolution efficace des problèmes.
L'industrie du laminage sans solvant continue d'évoluer avec les avancées technologiques en matière d'efficacité, de durabilité et de qualité des produits. Comprendre les tendances émergentes aide les fabricants à prendre des décisions d’investissement en équipements éclairées et alignées sur les orientations futures du marché.
Les plastifieuses sans solvant modernes intègrent de plus en plus les technologies de l'Industrie 4.0, notamment la collecte de données de production en temps réel, des algorithmes de maintenance prédictive et des capacités de surveillance à distance. Les équipements connectés à Internet permettent aux fabricants de suivre les mesures de performances, de prévoir les besoins de maintenance et d'optimiser les paramètres de production à partir de centres de contrôle centralisés. Les algorithmes d'intelligence artificielle analysent les données historiques pour suggérer des améliorations de processus et identifier les inefficacités.
Le développement de systèmes adhésifs réactifs avancés continue d’améliorer les performances du stratifié tout en réduisant l’impact environnemental. Les adhésifs polyuréthanes d'origine biologique dérivés de ressources renouvelables offrent des avantages en matière de durabilité sans compromettre la force d'adhésion ou les caractéristiques de durcissement. Les systèmes réactifs à base d’eau représentent une autre catégorie émergente offrant d’autres avantages environnementaux. Ces innovations en matière d'adhésifs entraînent des améliorations continues des capacités technologiques de laminage sans solvant.
Les réglementations environnementales continuent de pousser l’industrie à se tourner vers des technologies sans solvant. Les réglementations émergentes limitant les émissions de composés organiques volatils et l’utilisation de solvants accélèrent l’adoption de systèmes de stratification sans solvant. Les fabricants considèrent de plus en plus les équipements sans solvants comme un investissement stratégique soutenant les objectifs de conformité environnementale et de développement durable. Les réglementations sur la responsabilité élargie des producteurs dans certaines régions créent des incitations pour les produits créés à l'aide d'une technologie sans solvant.
Les fabricants d’équipements améliorent continuellement la vitesse de traitement et les capacités d’efficacité. Les développements récents en matière de technologie de chauffage, de systèmes de refroidissement améliorés et de dosage d'adhésif optimisé permettent une productivité plus élevée à partir d'unités d'équipement individuelles. Ces améliorations d'efficacité aident les fabricants à atteindre un débit plus élevé sans augmentation proportionnelle des investissements en biens d'équipement.
Le laminage sans solvant utilise des adhésifs réactifs appliqués pendant le processus de laminage qui lient les substrats par réticulation chimique initiée par la chaleur et la pression. Aucun composé organique volatil n'est libéré. Le laminage à base de solvants applique un adhésif contenant des solvants organiques qui s'évaporent pendant le durcissement, libérant ces composés dans l'environnement. Les systèmes sans solvant offrent une sécurité environnementale supérieure, un meilleur développement de la force de liaison et éliminent la complexité opérationnelle liée aux solvants.
La plupart des applications de laminage sans solvant fonctionnent dans une plage de poids de revêtement de 3 à 8 grammes par mètre carré. Les exigences spécifiques varient en fonction des matériaux du substrat, de la force d'adhésion souhaitée et des conditions d'utilisation finale. Les applications d'emballage alimentaire utilisent souvent des poids de revêtement situés à l'extrémité inférieure de cette plage, tandis que les applications industrielles exigeantes peuvent nécessiter des poids situés à l'extrémité supérieure. Des systèmes de dosage précis garantissent une application cohérente dans les tolérances spécifiées.
Le temps de durcissement dépend du système adhésif spécifique utilisé, de la température du processus et des matériaux du substrat. La plupart des systèmes adhésifs sans solvant atteignent une prise initiale quelques minutes après le laminage, permettant une collecte immédiate du matériau. Le développement complet du durcissement jusqu'à une force d'adhésion maximale nécessite généralement 24 à 72 heures à température ambiante, bien que des températures élevées pendant le traitement accélèrent ce délai. Les fabricants accordent généralement au moins une nuit de repos avant de soumettre les stratifiés à des conditions d'utilisation finale exigeantes.
La technologie sans solvant s'adapte à tous les matériaux d'emballage flexibles conventionnels, notamment le polyéthylène, le polypropylène, les films polyester, le papier d'aluminium, le papier kraft et leurs combinaisons. Des matériaux plus spécialisés, notamment des films métallisés, des films orientés et des matériaux non tissés, peuvent être laminés avec des paramètres de processus optimisés. La polyvalence des systèmes adhésifs sans solvant soutient l’innovation dans les combinaisons de matériaux.
Les machines modernes utilisent des systèmes de dosage sophistiqués, notamment des têtes d'extrusion avec contrôle précis des vis, une distribution par pompe avec surveillance du débit et des têtes d'application à filière à fente distribuant l'adhésif uniformément sur la largeur du substrat. Les capteurs surveillent en permanence les taux d'application et s'ajustent automatiquement aux variations de largeur du matériau, de vitesse de traitement ou de propriétés adhésives. Ce contrôle en boucle fermée garantit que le poids du revêtement reste dans les tolérances spécifiées tout au long des cycles de production.
Les systèmes sans solvant éliminent entièrement les émissions de composés organiques volatils, créant ainsi des conditions de travail plus sûres et réduisant les impacts sur la qualité de l'air. Ils éliminent le besoin d'équipements coûteux de récupération de solvants, réduisent les exigences de manipulation de matières dangereuses et simplifient la conformité réglementaire. Ces avantages environnementaux contribuent à améliorer les profils de durabilité des entreprises et soutiennent la réalisation des objectifs de certification environnementale.
Les systèmes sans solvant nécessitent généralement moins d’entretien que les équipements à base de solvant en raison de l’absence de systèmes de manipulation des solvants et d’équipements de récupération. L'entretien régulier comprend l'inspection des rouleaux pinceurs, la vérification de l'approvisionnement en adhésif et la surveillance de la température. Les programmes de maintenance préventive comprennent généralement un entretien professionnel annuel et le remplacement périodique des composants d'usure. La charge globale de maintenance est inférieure à celle des technologies traditionnelles, ce qui réduit la complexité opérationnelle.
Les délais de récupération des équipements varient généralement de trois à sept ans en fonction du volume de production, de la gamme de produits et de la base des opérations actuelles. Les sources d'économies comprennent l'élimination des coûts liés aux solvants, la réduction des déchets grâce à une efficacité améliorée, la réduction des dépenses de conformité environnementale et l'amélioration de la capacité de production. De nombreux fabricants parviennent à des réductions de coûts mesurables dès la première année d'exploitation, les économies cumulées augmentant considérablement au cours de la durée de vie des équipements.
Oui, en particulier les plastifieuses sans solvant combinées et polyvalentes conçues avec une flexibilité de configuration. Ces systèmes peuvent s'adapter aux modes de stratification duplex, triplex ou spécialisé pour s'adapter à différentes spécifications de produits. Les systèmes adhésifs peuvent être changés relativement rapidement et la plupart des équipements modernes incluent des procédures d'installation rapides permettant un changement efficace entre les produits. Cette flexibilité rend les systèmes sans solvant adaptés aux fabricants sous contrat et aux entreprises proposant des portefeuilles de produits diversifiés.
La température de traitement doit être optimisée pour chaque combinaison de matériaux de substrat afin de garantir un durcissement efficace de l'adhésif tout en empêchant la dégradation du substrat. Les films sensibles à la chaleur nécessitent des profils de température plus bas avec des temps de séjour prolongés, tandis que les matériaux plus robustes tolèrent des températures plus élevées permettant un durcissement plus rapide. Les systèmes de contrôle modernes permettent des profils de température détaillés personnalisés pour des combinaisons de matériaux spécifiques, évitant ainsi les dommages thermiques tout en réalisant une réticulation complète de l'adhésif.
Contactez-nous
Produits recommandés

Joindre la main à Huitong
Personnalisez votre solution d'équipement d'emballage flexible
Renseignez-vous maintenant
Produits
contactez-nous

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: No. 429 Xizhang Road, ville de Gushan, ville de Jiangyin, province du Jiangsu, Chine