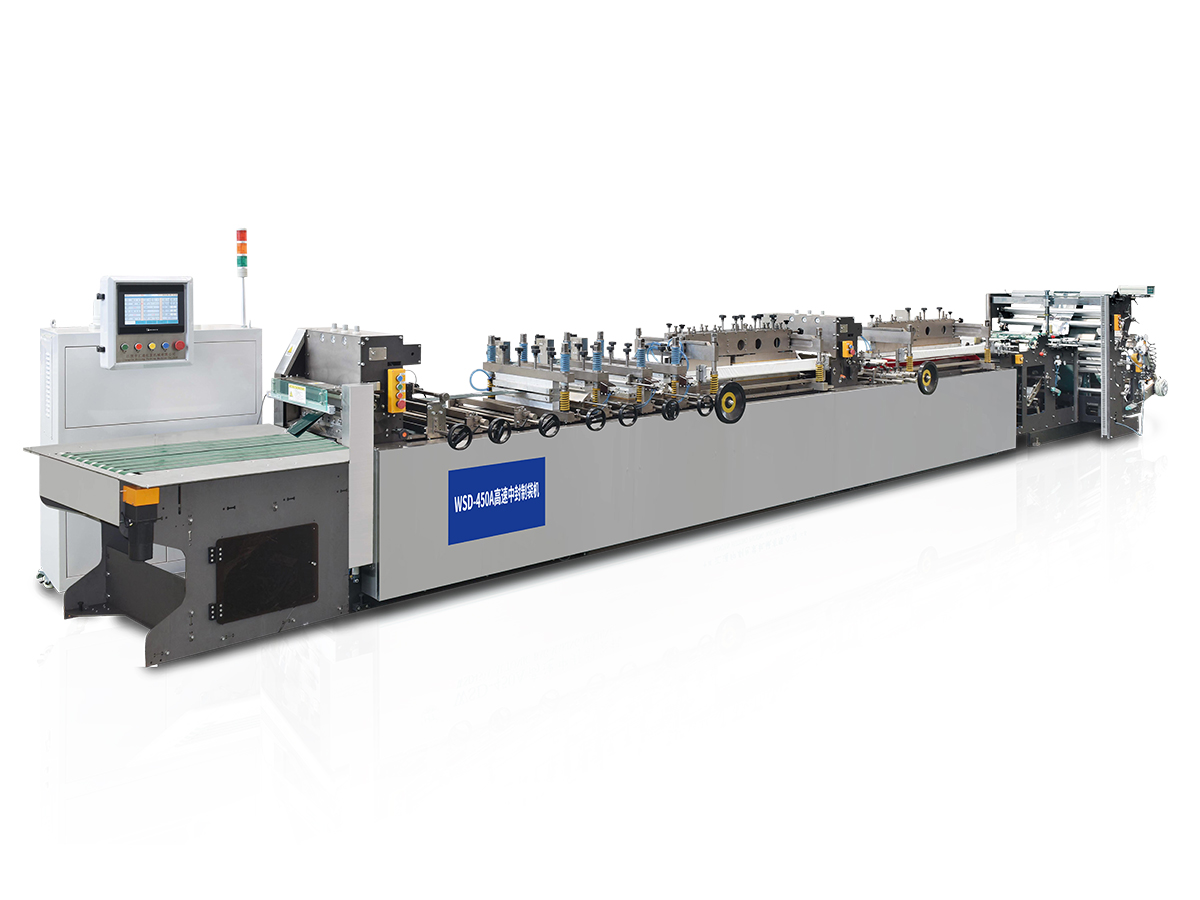
L’industrie des aliments pour animaux de compagnie est confrontée à un défi invisible mais crucial : conserver la fraîcheur des produits depuis la chaîne de fabrication jusqu’au bol du consommateur. Contrairement aux collations humaines, les formulations d’aliments pour animaux exigent une protection exceptionnelle contre l’infiltration d’humidité et d’oxygène. Une teneur élevée en matières grasses, des protéines lyophilisées et des textures sensibles créent un puzzle de conservation unique qui s'étend bien au-delà des simples choix d'emballage. L'industrie reconnaît que ce qui semble être un problème de stockage ou de transport est fondamentalement un problème problème de performance de la barrière d'emballage .
Environ 40 % des plaintes relatives à la qualité dans les environnements très humides (au-dessus de 75 % d'humidité relative) proviennent de propriétés barrières insuffisantes de l'emballage, entraînant une dégradation prématurée de la durée de conservation. Cette statistique révèle une vérité inconfortable : même les produits les plus soigneusement formulés échouent lorsque leur coque protectrice est compromise. La solution ne réside pas dans un seul matériau, mais dans un approche systématique de la conception de structures composites multicouches et de leur mise en œuvre pilotée par les équipements .
Pour les équipementiers, cela représente une opportunité fondamentale. Tandis que les fournisseurs de matériaux se concentrent sur « quelles sont les structures qui bloquent le mieux », les fabricants d'équipements doivent répondre à une question plus complexe : « comment pouvons-nous garantir que de bonnes structures fonctionnent réellement bien en production ? » La précision de la tension du composite, de l'uniformité du revêtement et du scellage thermique détermine directement si les valeurs de barrière théoriques se traduisent par une véritable protection pendant la durée de conservation.
Les formulations d’aliments pour animaux de compagnie présentent des défis que les emballages de snacks conventionnels ne peuvent pas facilement relever. Comprendre ces sensibilités est essentiel pour sélectionner les structures de protection appropriées.
| Catégorie de produit | Défi principal | Problèmes typiques |
|---|---|---|
| Friandises riches en graisses (lanières de viande, collations de poisson) | Oxydation des lipides | Rancissement de l'huile, perte de nutriments, dégradation de la saveur |
| Friandises lyophilisées et cuites au four | Absorption de l'humidité | Perte de croustillant, mottage, dégradation de la texture |
| Aliments humides et semi-humides | Croissance microbienne et oxydation | Gonflement des emballages, détérioration, risques pour la sécurité |
Les formulations pour animaux de compagnie contiennent généralement une teneur en matières grasses nettement plus élevée que les collations humaines équivalentes, avec des enrobages d'huile naturelle et des protéines lyophilisées créant une vulnérabilité supplémentaire à la dégradation de l'environnement. Les recherches indiquent que 72 % des consommateurs de produits pour animaux de compagnie haut de gamme s'attendent à une fraîcheur et un arôme constants de la part des marques sélectionnées. Une fois que l’intégrité de l’emballage échoue, la confiance dans la marque en souffre de manière irréversible.
La relation entre l'humidité et l'oxydation mérite une attention particulière car elle est souvent négligée dans les discussions conventionnelles sur les barrières. L'humidité représente bien plus qu'un problème de « paquet humide » au niveau de la surface ; il catalyse activement la cascade oxydative qui détruit la qualité du produit.
Ce mécanisme de dégradation à plusieurs niveaux explique pourquoi le contrôle de l’humidité est indissociable de la performance de la barrière à l’oxygène . Un système d’emballage qui ne s’attaque qu’à un seul facteur tout en négligeant l’autre crée un faux sentiment de sécurité. Une conservation véritablement efficace nécessite une protection simultanée contre l’humidité atmosphérique et la perméation de l’oxygène.
Les emballages modernes d’aliments pour animaux de compagnie utilisent une répartition des responsabilités soigneusement orchestrée entre plusieurs couches de matériaux. Chaque couche remplit une fonction spécifique au sein du système de barrière total, et la qualité de cette architecture intégrée détermine la performance ultime en matière de durée de conservation.
| Couche fonctionnelle | Matériaux typiques | Cible de barrière | Paramètre critique |
|---|---|---|---|
| Couche externe | PET, BOPP | Protection mécanique, imprimabilité | Résistance, brillance, stabilité dimensionnelle |
| Barrière d'oxygène | EVOH, METPET, aluminium | Exclusion d'oxygène (OTR) | Moins de 10 cm3/m2.24h |
| Barrière contre l'humidité | Mêmes matériaux barrières | Exclusion de vapeur d'eau (WVTR) | Moins de 1,0 g/m2.24h |
| Couche d'étanchéité | LLDPE, HDPE, mastic | Intégrité du joint thermique | Résistance du joint 1,5 N/15 mm minimum |
Les couches de papier d'aluminium offrent une résistance exceptionnelle à l'oxygène (OTR inférieur à 0,5 cm3/m2,24 h), empêchant l'oxydation des lipides et la perte de vitamines. Pour les formulations d'aliments pour animaux de compagnie riches en matières grasses contenant plus de 15 % de matières grasses, il est essentiel de maintenir le WVTR en dessous de 1,0 g/m2,24h et l'OTR en dessous de 10 cm3/m2,24h dans des conditions de stockage à haute température et à forte humidité pour garantir une durée de conservation supérieure à 12 mois.
Toutes les applications d’aliments pour animaux de compagnie ne nécessitent pas des performances de barrière identiques. La pratique industrielle reconnaît trois configurations structurelles principales, chacune optimisant différentes relations coût-performance :
| Configuration des structures | Niveau de barrière | Profil de coût | Applications optimales |
|---|---|---|---|
| PET/PE | Protection de base contre l'humidité | Faible | Faible-fat products, short shelf life |
| PET/METPET/PE | Barrière moyenne-haute | Modéré | La plupart des aliments secs et des friandises |
| PET/AL/PE | Barrière premium | Plus haut | Formules riches en matières grasses, durée de conservation prolongée, exportation |
Le choix entre EVOH et METPET implique des compromis pratiques. Les matériaux EVOH prennent en charge les applications de fenêtres transparentes où les consommateurs attendent une visibilité du produit. Le METPET offre des propriétés barrières opaques pour les ingrédients sensibles à la lumière nécessitant une protection UV. Aucune des deux approches ne surpasse universellement l’autre ; chacun correspond plutôt à des exigences de produit spécifiques et à des stratégies de positionnement sur le marché.
Cette section aborde la distinction essentielle entre les évaluations théoriques des barrières et les performances sur le terrain. Les spécifications des matériaux représentent du potentiel ; l'exécution de l'équipement détermine la réalisation. Cette distinction constitue le cœur de la différenciation concurrentielle des équipementiers.
Les structures multicouches possèdent des caractéristiques théoriques de densité surfacique et de barrière. Cependant, ces spécifications ne se transforment en protection réelle que lorsque les équipements de fabrication fonctionnent selon des paramètres précis. Les écarts du processus composite introduisent des défauts microstructuraux qui compromettent l’intégrité de la couche barrière.
Contrôle de tension composite représente une sensibilité principale de l’équipement. Les fluctuations de tension créent des modèles de contraintes microscopiques dans les couches barrières, en particulier dans les composants métallisés ou en feuille d'aluminium. Ces contraintes peuvent se transformer en fissures capillaires qui deviennent des voies d'accès à l'oxygène et à l'humidité malgré les propriétés apparemment adéquates du matériau de base.
Uniformité du revêtement lors de l'application de l'adhésif, cela affecte directement l'intégrité de l'adhésion inter-couches. Un revêtement non uniforme crée des points de délaminage localisés où la vapeur d'eau et les molécules d'oxygène découvrent des canaux de diffusion préférentiels. Les technologies de revêtement avancées, notamment les systèmes d'application par gravure inversée, minimisent ces vulnérabilités en déposant des couches adhésives remarquablement uniformes sur toute la largeur de la bande.
Précision composite sans solvant élimine les voies résiduelles de solvants qui pourraient compromettre les performances de la barrière. Les équipements dotés d'une précision de revêtement avancée réduisent la formation de trous d'épingle et garantissent une cohérence de liaison couche à couche que les calculs théoriques supposent mais que la fabrication pratique doit atteindre de manière fiable.
L’ingénierie exceptionnelle de la couche barrière devient inutile en cas d’échec du scellage thermique. Ce processus apparemment simple – la liaison des bords de l’emballage – représente le point final critique du système de barrière. Une étanchéité inadéquate crée un accès atmosphérique direct, quelle que soit la qualité du composite.
Les concepteurs d'équipements doivent prendre en compte les fenêtres d'étanchéité spécifiques aux matériaux, en coordonnant les profils de chauffage avec les caractéristiques de fusion des matériaux composites. Des profils de température mal alignés créent soit des fusions incomplètes (brèches de barrière), soit une dégradation excessive du matériau (faiblesse mécanique). Cet exercice d’équilibre nécessite des systèmes de contrôle sophistiqués et une compréhension des processus.
Atteindre une performance de barrière maximale une fois pendant la production représente le succès du laboratoire. Le maintien de performances de barrière constantes à travers les lots de production, les variations de produits et les conditions opérationnelles représente un succès commercial. Cette cohérence détermine si les marques peuvent promettre en toute confiance aux consommateurs des performances en matière de durée de conservation.
Les équipements gérant cette cohérence nécessitent :
Du point de vue de l'équipementier, cela représente la proposition de valeur fondamentale : transformer le potentiel de l'emballage en une réalité cohérente et documentée que les marques peuvent commercialiser en toute confiance.
L'industrie de l'emballage reconnaît de plus en plus que les performances de barrière de qualité supérieure et la responsabilité environnementale ne doivent pas nécessairement représenter des objectifs contradictoires. Les technologies de matériaux émergentes permettent des propriétés de barrière élevée au sein de structures simplifiées et recyclables. Les fabricants d’équipements doivent s’adapter à ces formulations évolutives.
Les structures barrières avancées à base de polyéthylène atteignent désormais des performances nécessitant auparavant des couches d'aluminium ou de METPET. Ces solutions offrent des avantages environnementaux exceptionnels :
Les structures de barrière entièrement en polyéthylène nécessitent un contrôle des équipements plus précis que les configurations traditionnelles. Les fenêtres de traitement sont plus étroites ; les paramètres d’extrusion et de composite doivent fonctionner dans des tolérances plus strictes. Les équipements conçus pour les matériaux existants peuvent avoir du mal à répondre à ces exigences, créant ainsi une incitation commerciale aux mises à niveau technologiques.
Équipement d'extrusion avancé comprenant :
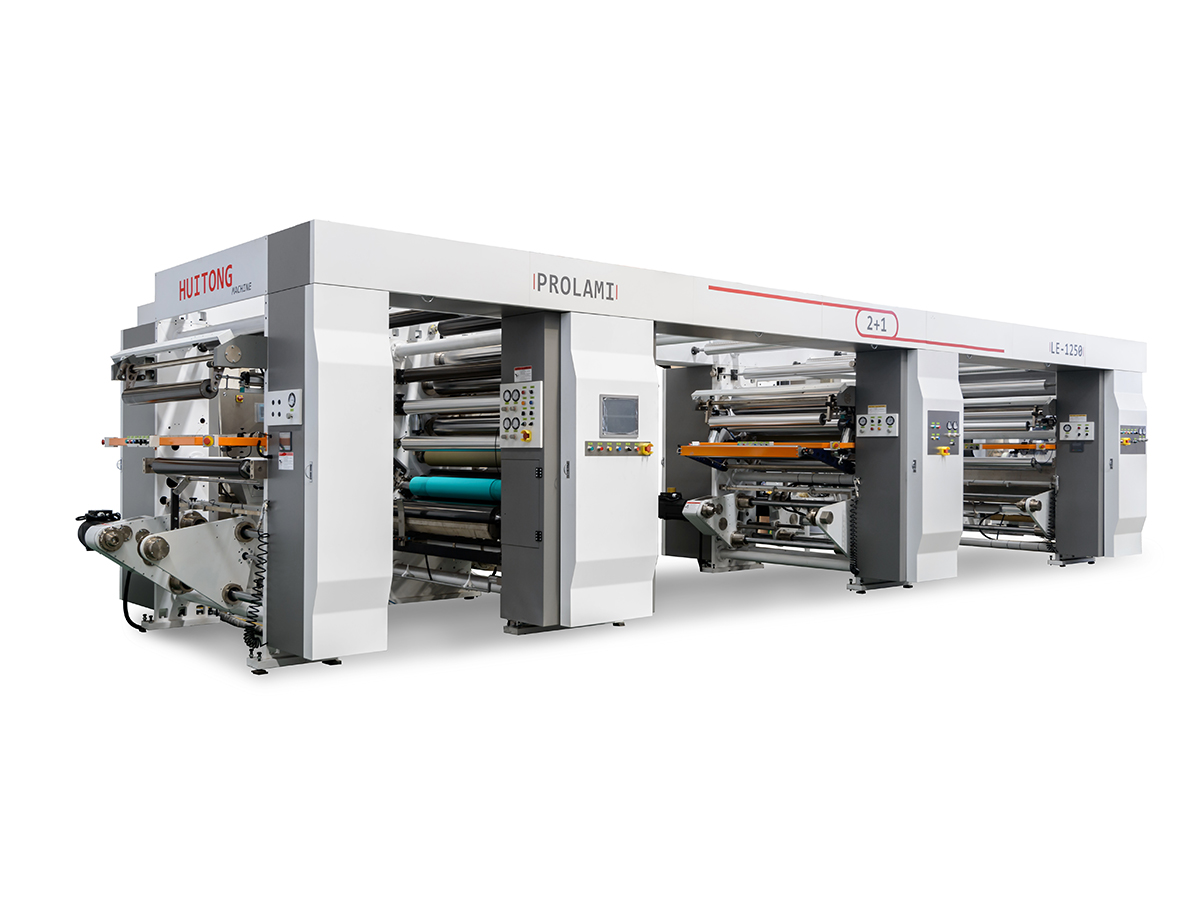
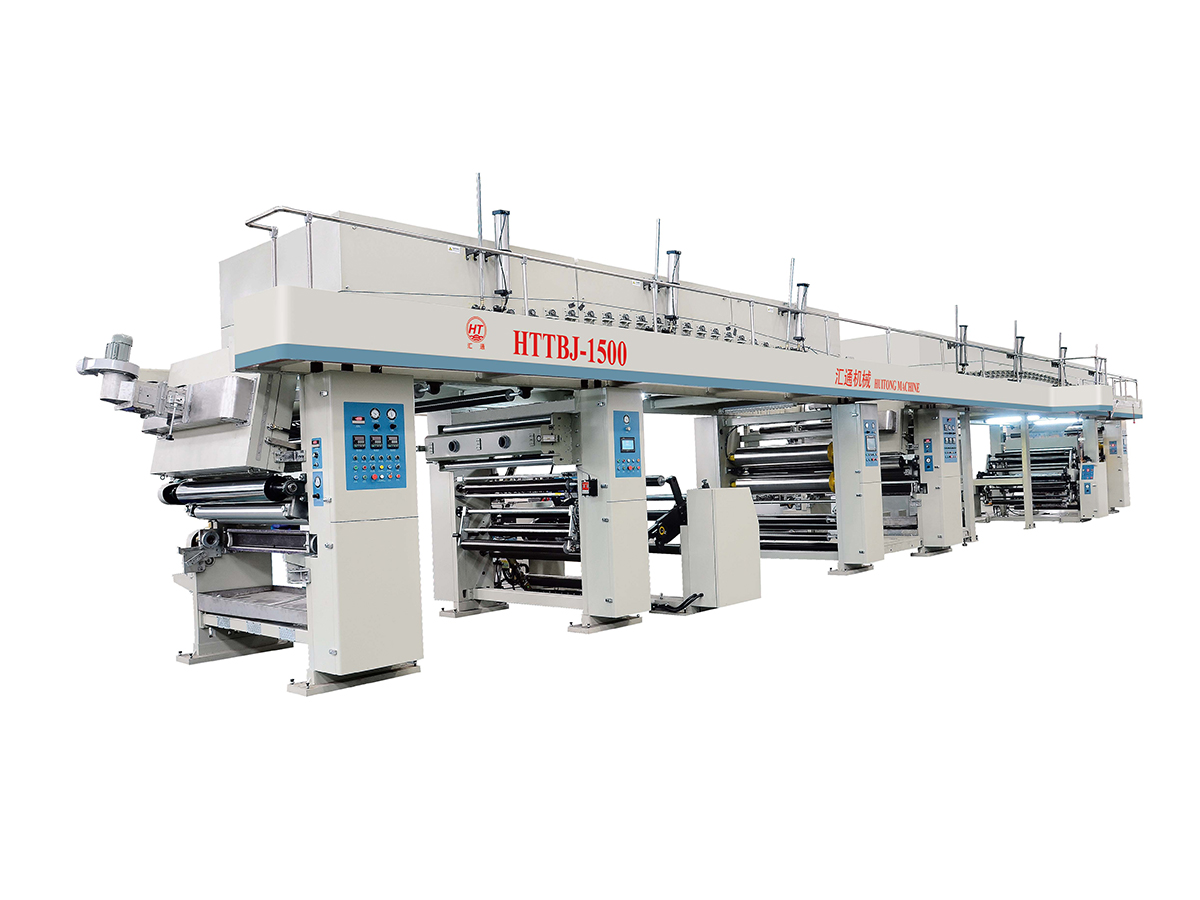
Ces capacités positionnent les entreprises modernes machine à plastifier technologie comme plate-forme habilitante pour les solutions de barrières durables de nouvelle génération. Les fabricants d'équipements qui adoptent ces technologies bénéficient d'un avantage concurrentiel significatif, car les propriétaires de marques accordent de plus en plus la priorité à la performance environnementale aux côtés de la fonctionnalité des barrières.
Pour les ingénieurs d’emballage et les décideurs de production évaluant les équipements, une évaluation complète nécessite de comprendre comment les spécifications de l’équipement se traduisent en performances de barrière réelles.
| Paramètre d'équipement | Impact sur la barrière | Méthode d'évaluation |
|---|---|---|
| Stabilité du contrôle de la tension | Empêche les microfissures de la couche barrière induites par le stress | Demander des spécifications de variation de tension pendant les cycles de production |
| Uniformité du revêtement | Assure une adhérence intercouche constante sur toute la largeur de la bande | Examiner les données de variation du poids du revêtement entre machines |
| Précision du scellage thermique | Permet d'obtenir une résistance d'étanchéité constante dans toute la zone d'étanchéité | Demander des tests de résistance du joint dans le sens machine et bord à bord |
| Capture de données de processus | Permet la traçabilité des performances et l’amélioration continue | Examiner les capacités d'enregistrement de données disponibles et les fonctionnalités de reporting |
Les décisions de sélection des équipements ne doivent pas donner la priorité à des performances maximales dans des conditions optimales, mais plutôt à des performances constantes dans des variations opérationnelles normales. Cette distinction distingue les systèmes de production fiables des équipements incohérents qui ne fonctionnent efficacement que dans des conditions de laboratoire.
L’industrie contemporaine des aliments pour animaux de compagnie comprend que la fraîcheur des produits représente une exigence de conception et non une considération post-production. Les structures composites multicouches offrent un potentiel de barrière théorique. L’exécution de l’équipement détermine si ce potentiel se transforme en réalité sur le terrain.
Ce principe fondamental distingue les performances réussies d’une marque des échecs décevants en termes de durée de conservation :
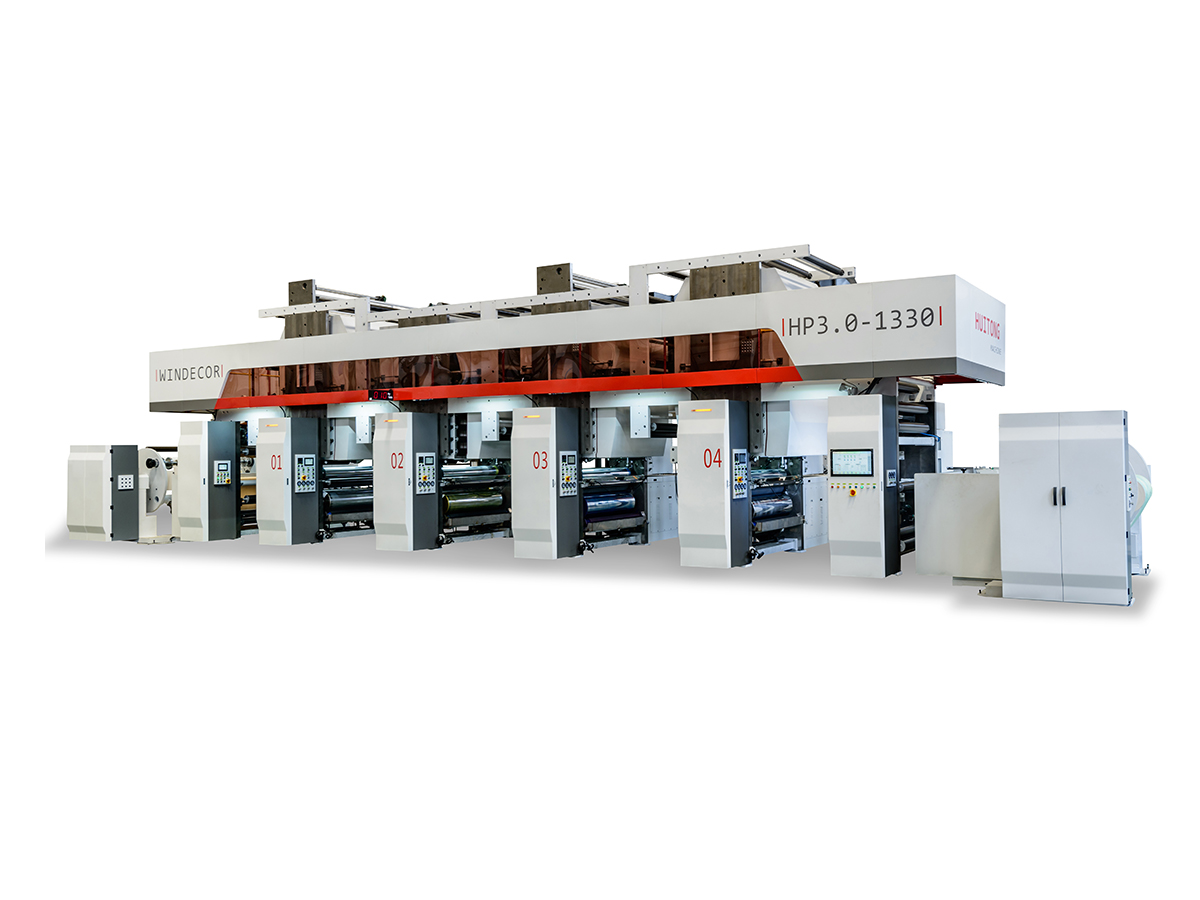
Lors de l'évaluation des solutions d'équipement d'emballage, la question cruciale devient : votre machine à plastifier protéger les performances des barrières ou les consommer à travers la variabilité des processus ? Les structures matérielles les plus sophistiquées ne peuvent surmonter les limitations des équipements. À l’inverse, un équipement correctement réglé optimise même les structures formulées de manière conventionnelle, offrant des performances qui surprennent les concurrents travaillant avec des spécifications de matériaux identiques.
Les marques gagnantes dans les catégories d’aliments haut de gamme pour animaux de compagnie reconnaissent cette réalité. Ils investissent dans des technologies d'équipement qui transforment le potentiel matériel en performances de barrière documentées et cohérentes. Ils comprennent que les décisions en matière d'emballage ont un impact non seulement sur l'apparence en rayon, mais aussi sur la durée de conservation, la satisfaction du consommateur et, en fin de compte, la fidélité à la marque.
Pour les équipementiers, cela représente une formidable opportunité concurrentielle. Votre expertise technique en matière de tension des composites, de précision du revêtement et d’homogénéité du joint thermique répond aux questions exactes qui empêchent les ingénieurs d’emballage de dormir la nuit. Positionnez votre machine à plastifier non pas comme un équipement de production de produits de base, mais comme la base technique permettant aux marques de promettre en toute confiance la fraîcheur que les consommateurs d'aliments haut de gamme pour animaux de compagnie attendent et méritent.
L'OTR (Oxygen Transmission Rate) mesure la quantité d'oxygène qui pénètre à travers l'emballage par unité de surface et par unité de temps, généralement exprimée en cm3/m2,24h. Le WVTR (Water Vapor Transmission Rate) mesure la perméation de l'humidité, généralement exprimée en g/m2,24h. Les deux sont importants car l’oxygène provoque l’oxydation des graisses (créant des saveurs rances) tandis que l’humidité catalyse cette oxydation et provoque une dégradation de la texture des friandises. Un emballage avec un excellent OTR mais un mauvais WVTR échouera à mesure que l'humidité pénètre et accélère la dégradation oxydative des graisses.
L'humidité augmente les taux de diffusion de l'oxygène à travers les matrices alimentaires de plus de 300 % à mesure que l'humidité relative augmente de 50 % à 85 %. L'humidité hydrate les ions métalliques (fer, cuivre) qui catalysent les réactions des radicaux libres. L’eau détruit également la structure microscopique des aliments, exposant ainsi les graisses auparavant protégées au contact de l’oxygène. De plus, l’humidité interfère avec les systèmes antioxydants naturels du produit. Ces mécanismes combinés expliquent pourquoi le contrôle de l’humidité est indissociable de la performance de la barrière à l’oxygène.
Évaluez trois variables : la teneur en matières grasses du produit (une matière grasse plus élevée nécessite une barrière à l'oxygène supérieure), la durée de conservation souhaitée (une durée de conservation prolongée nécessite un OTR et un WVTR inférieurs) et les conditions de stockage (les environnements à haute température ou à haute humidité exigent une meilleure barrière). Les formules riches en matières grasses nécessitant une durée de conservation de 12 mois nécessitent généralement des structures PET/METPET/PE ou PET/AL/PE atteignant un OTR inférieur à 10 cm3/m2,24h et un WVTR inférieur à 1,0 g/m2,24h. Les produits à faible teneur en matières grasses ayant une durée de conservation plus courte peuvent fonctionner de manière adéquate avec les structures PET/PE de base. La consultation des fournisseurs de matériaux et des fabricants d’équipements fournit des conseils spécifiques à l’application.
Les joints thermiques représentent le point final critique de la protection des barrières. Même d’excellentes couches barrières composites perdent leur pertinence si l’intégrité du joint échoue. L'oxygène et l'humidité peuvent pénétrer directement par des joints compromis. Les spécifications de résistance du joint de 1,5 N/15 mm minimum garantissent que l'emballage scellé résiste aux contraintes d'ouverture pendant la manipulation sans pénétration de la barrière. L’équipement contrôlant avec précision les paramètres de scellage thermique (température, pression, temps de séjour) garantit une résistance d’étanchéité constante, ce qui rend la fiabilité de l’étanchéité aussi importante que la structure composite multicouche elle-même.
Les écarts dans les équipements de fabrication introduisent des défauts microstructuraux qui réduisent les performances réelles des barrières en dessous des valeurs théoriques. Les fluctuations de tension des composites créent des modèles de contraintes dans les couches barrières qui peuvent se transformer en microfissures. Un revêtement adhésif non uniforme crée des zones de délaminage localisées. Une mauvaise étanchéité thermique laisse des micro-ouvertures dans la zone de scellement. Les variations d'humidité, les modifications des propriétés des matériaux et la contamination introduisent des variables supplémentaires. Un équipement haute performance minimise ces écarts grâce à la stabilité de la tension, à l'uniformité du revêtement et à la précision de la température, permettant aux valeurs de barrière théoriques de se rapprocher étroitement des performances pratiques sur le terrain.
Les structures avancées en polyéthylène telles que MDO PE/PE-EVOH atteignent désormais des performances de barrière similaires ou supérieures à celles des structures contenant de l'aluminium (OTR inférieur à 0,5 cc/m2.jour contre 0,5 cm3/m2,24h pour l'aluminium). Le principal avantage est environnemental : les structures à base de PE sont mécaniquement recyclables via la récupération plastique post-consommation conventionnelle, tandis que les films contenant de l'aluminium sont difficiles à recycler. Le principal défi de l’équipement avec les structures PE réside dans les fenêtres de traitement plus étroites nécessitant un contrôle plus précis de la température et de la pression. À mesure que les priorités environnementales s’intensifient, attendez-vous à une adoption accélérée des solutions de barrière à base de PE.
Contactez-nous
Produits recommandés

Joindre la main à Huitong
Personnalisez votre solution d'équipement d'emballage flexible
Renseignez-vous maintenant
Produits
contactez-nous

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: No. 429 Xizhang Road, ville de Gushan, ville de Jiangyin, province du Jiangsu, Chine